-
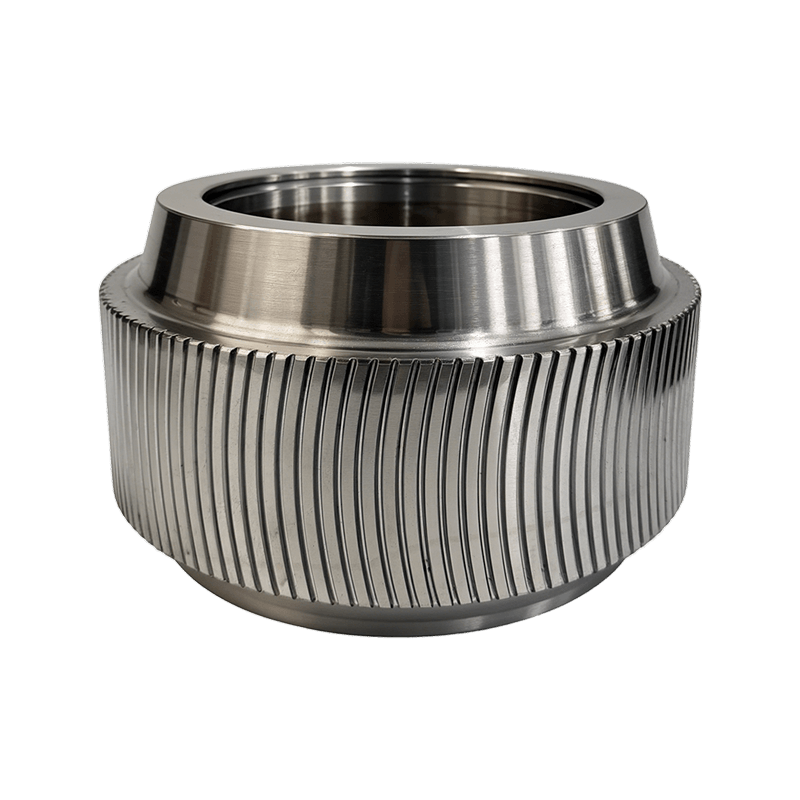 제품개요 Arc Tooth Roller Shell은 링 다이 펠렛 밀의 핵심 부품입니다. 링 다이와 함께 작동하여 원료를 고밀도 펠릿으로 압축합니다. 아크 톱니...세부정보 보기
-
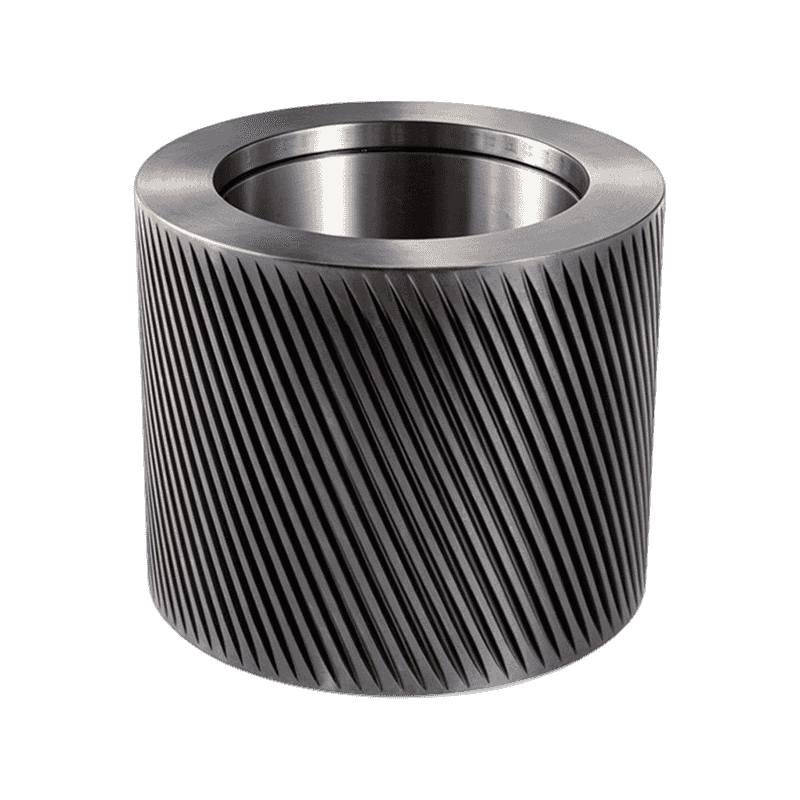
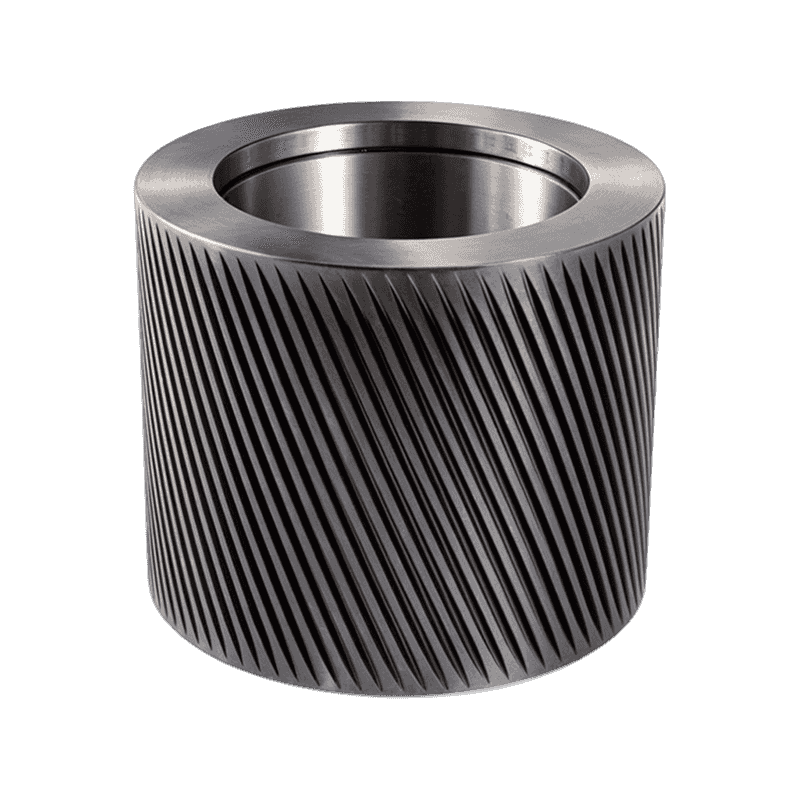 제품개요 GCr15 또는 100Cr6 베어링 강철로 제작된 특수 고성능 롤러는 지속적인 산업 공정에서 볼 수 있는 가장 가혹한 기계적 조건에서 작동하도록 설계되...세부정보 보기
-
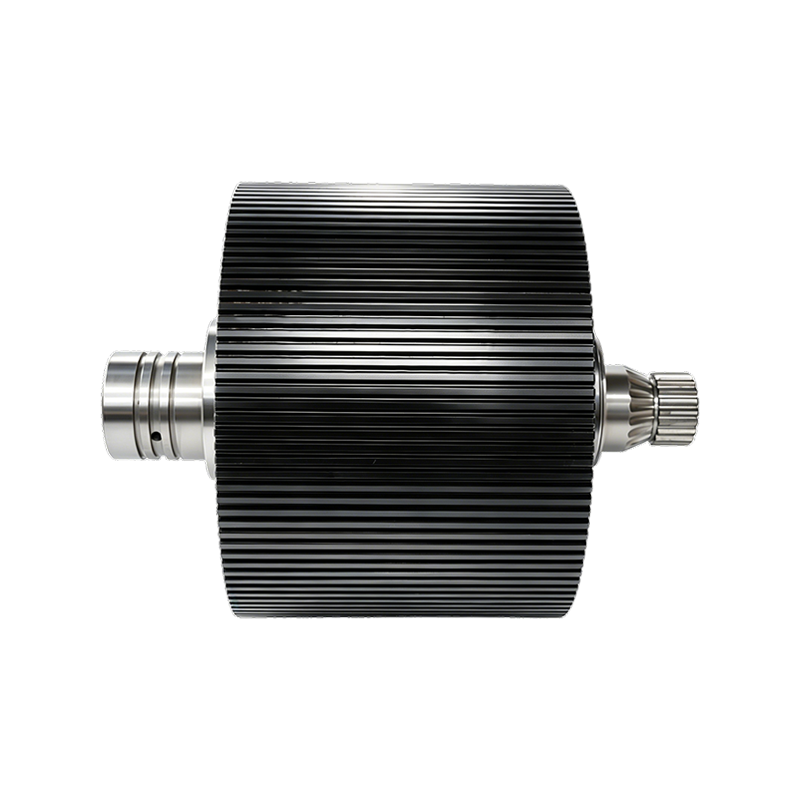
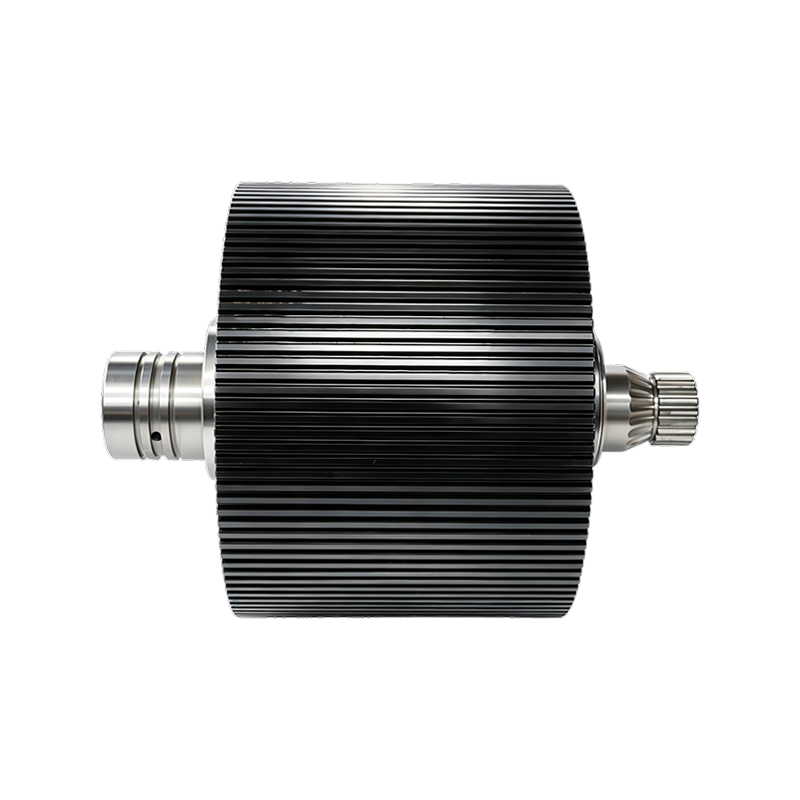
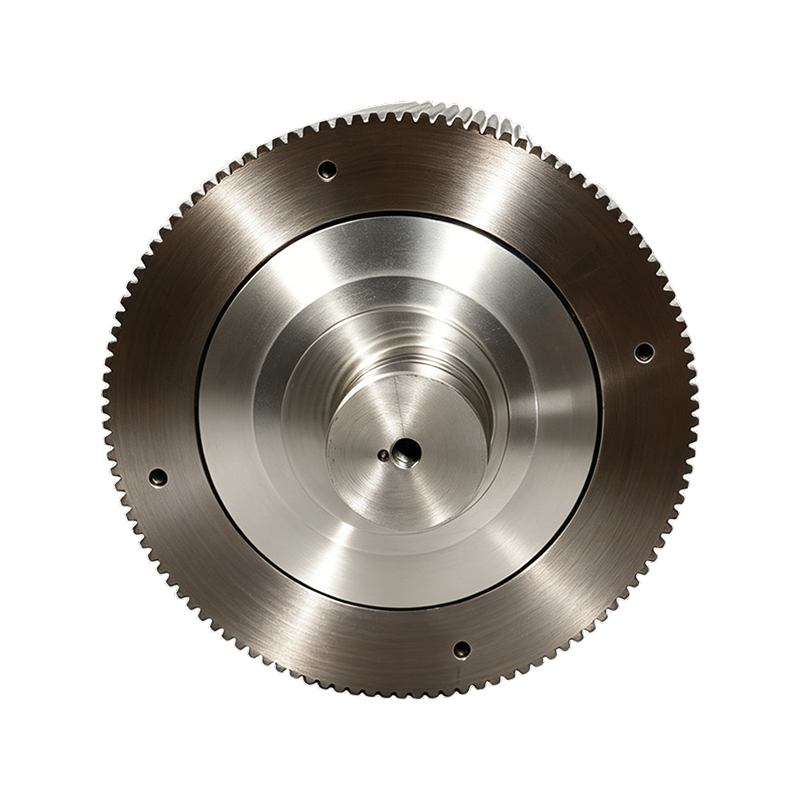
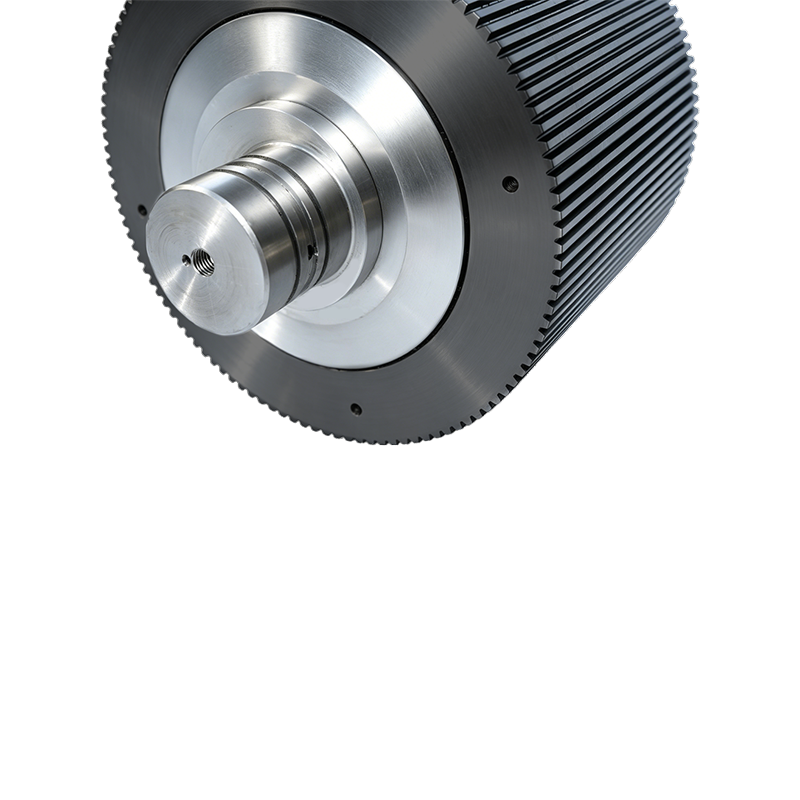
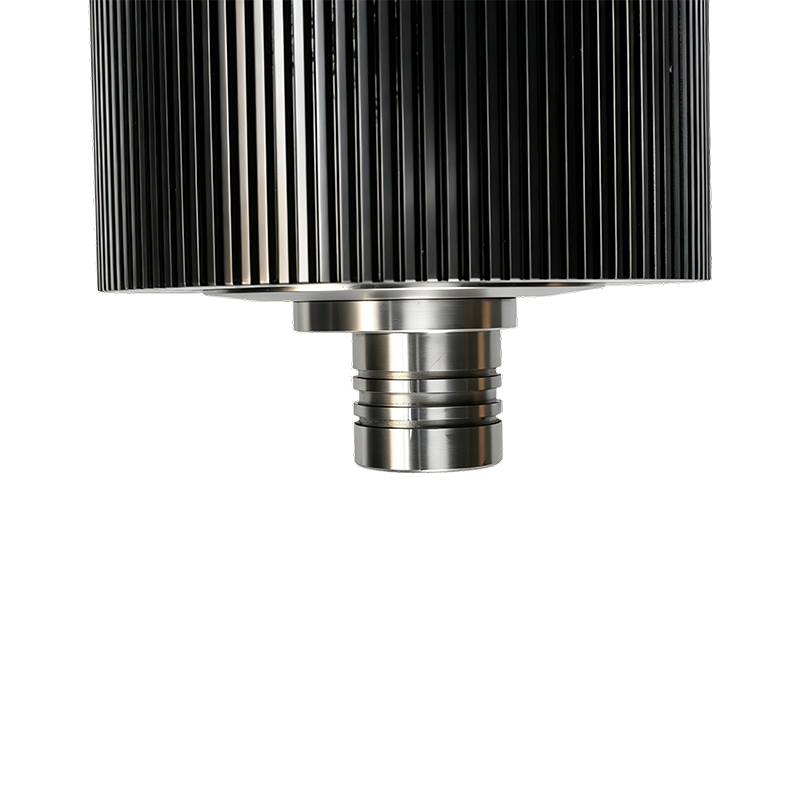
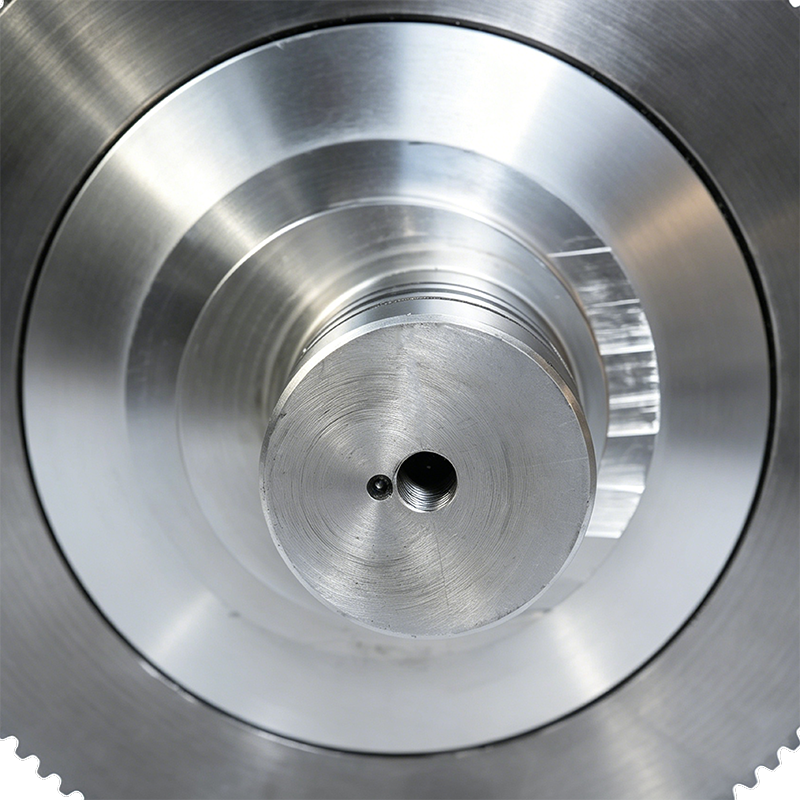
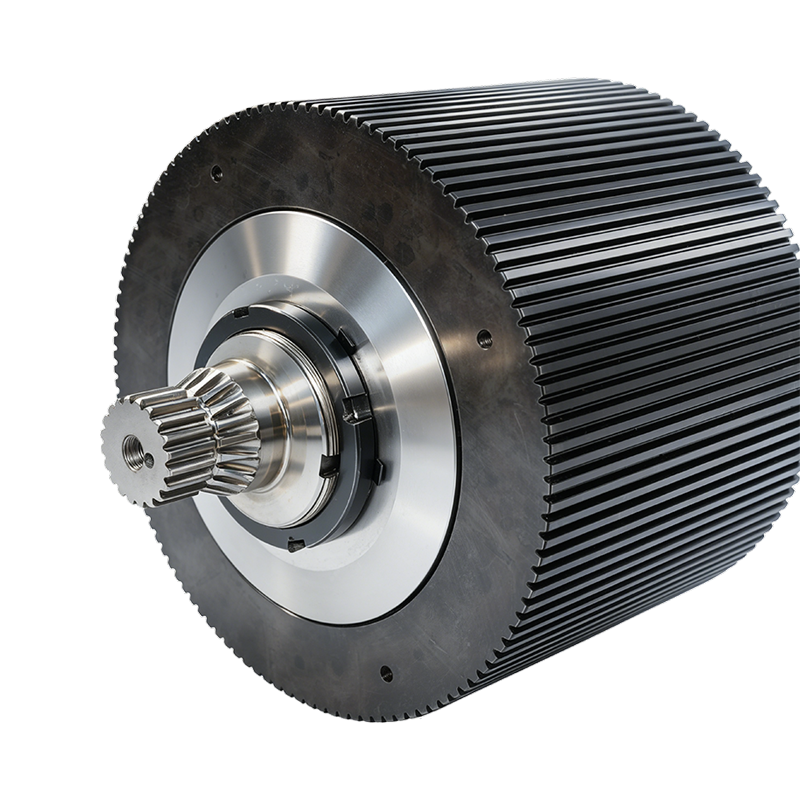
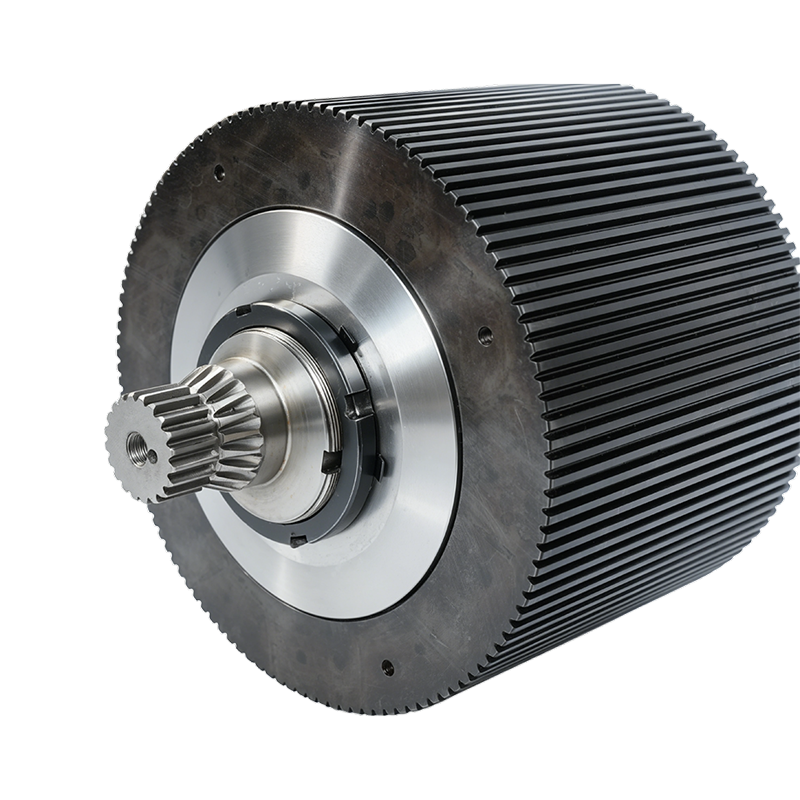
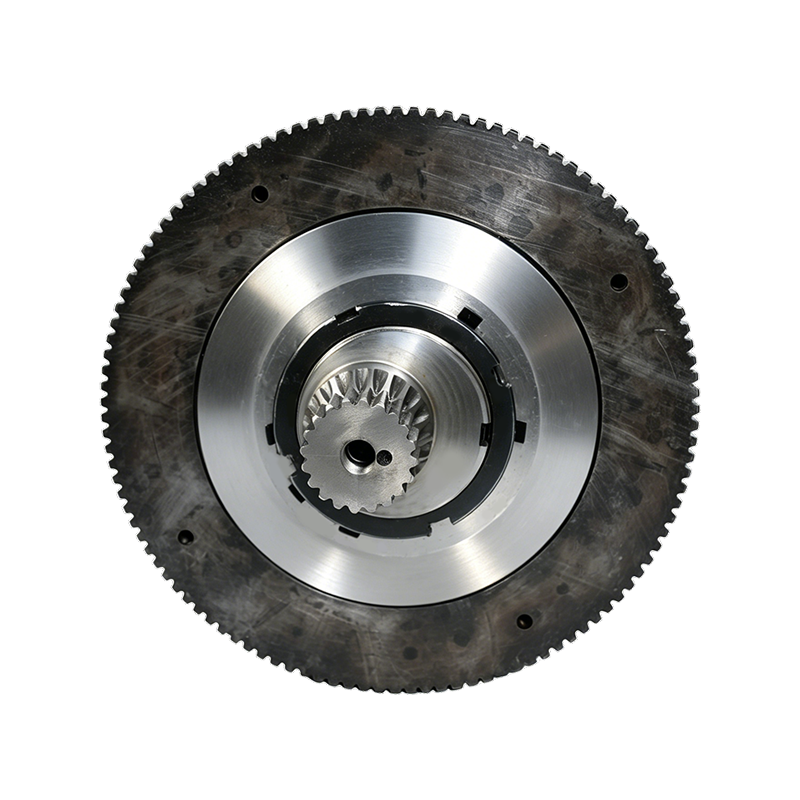
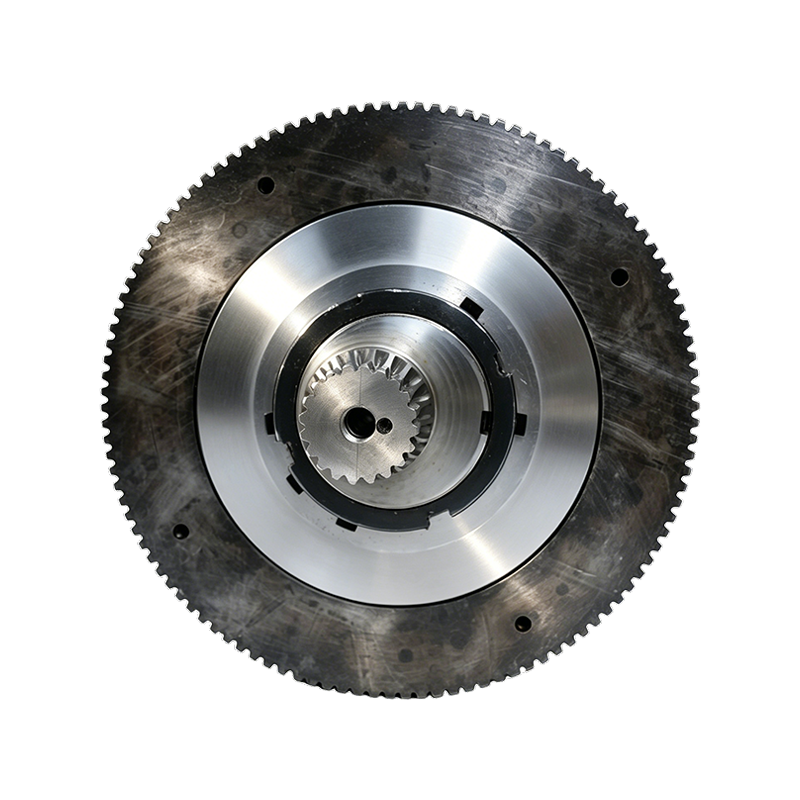
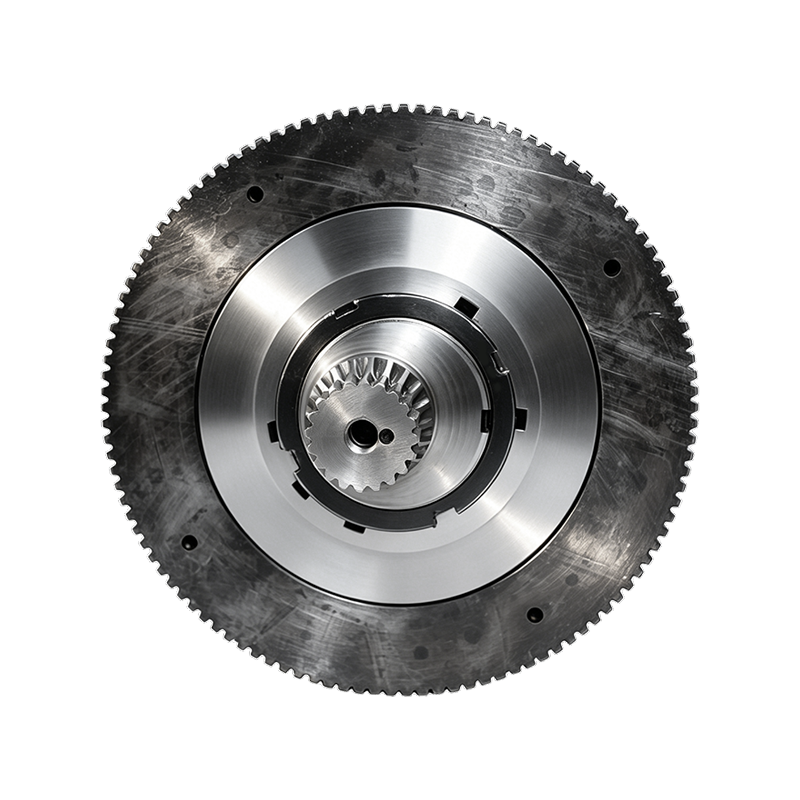
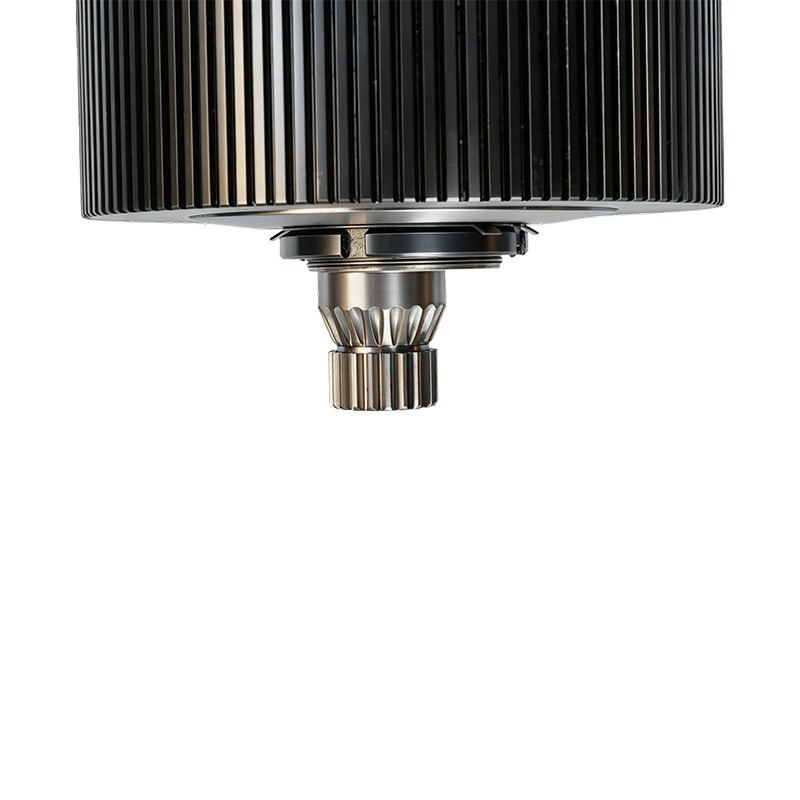
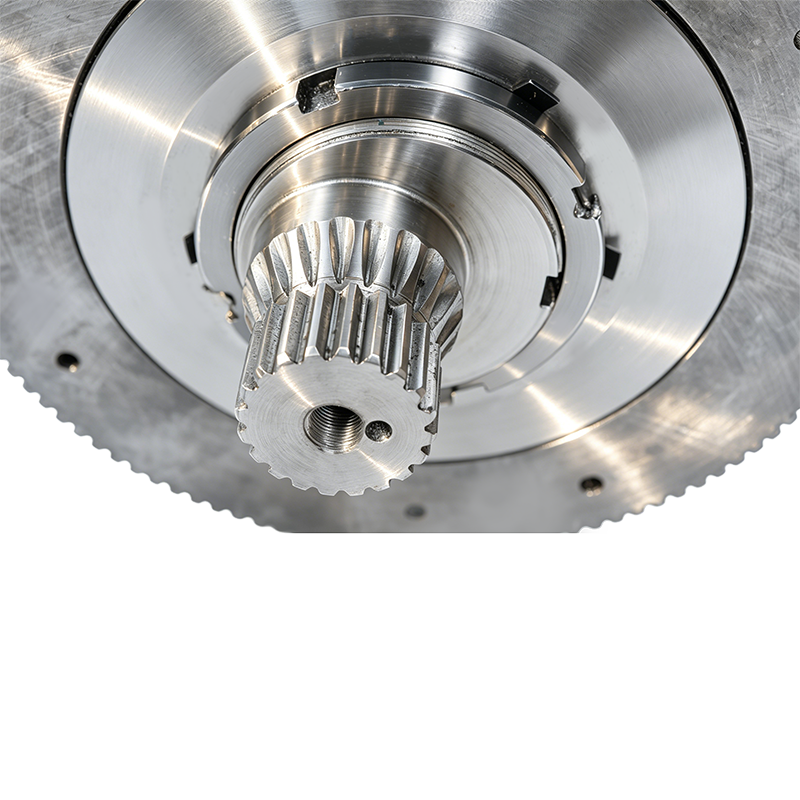
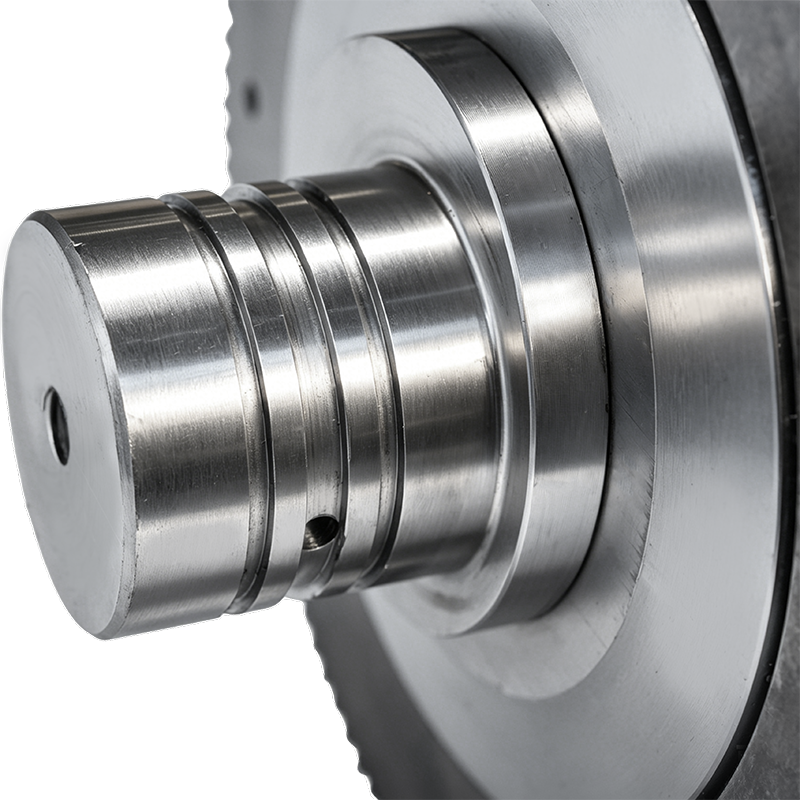 제품개요 고생산성 펠렛 밀 롤러 쉘 어셈블리는 링 다이 펠렛 기계의 압출 시스템의 중요한 구성 요소입니다. 중장비 산업 분야에 맞게 설계된 이 어셈블리는 고강도...세부정보 보기
-
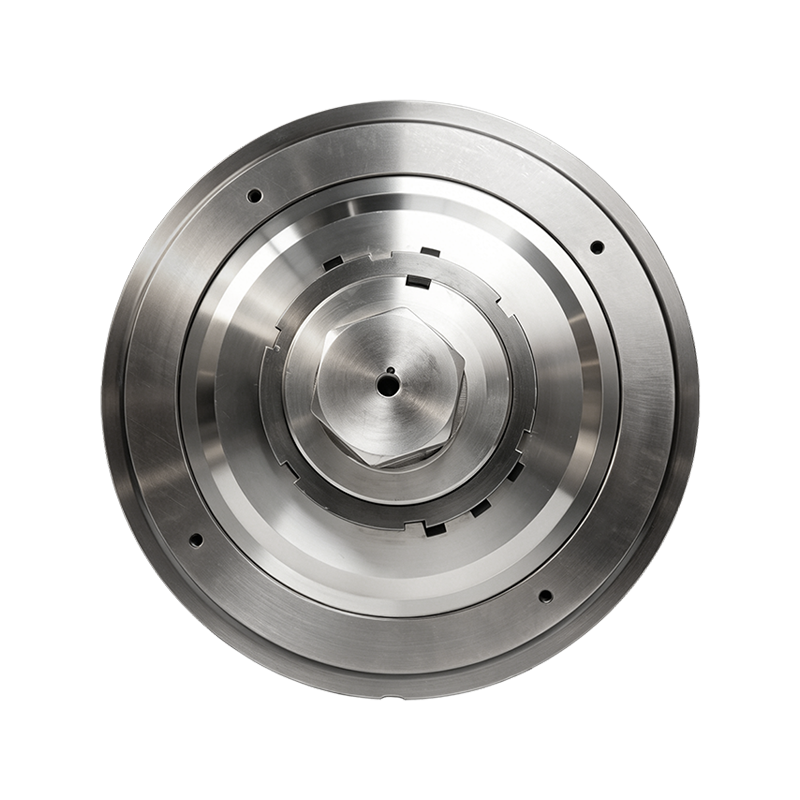
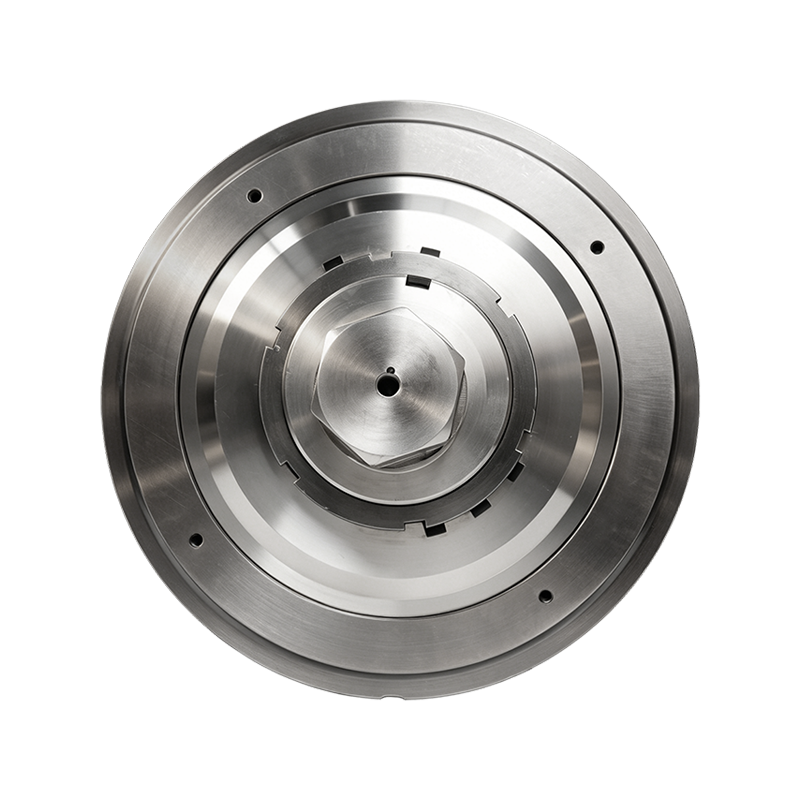
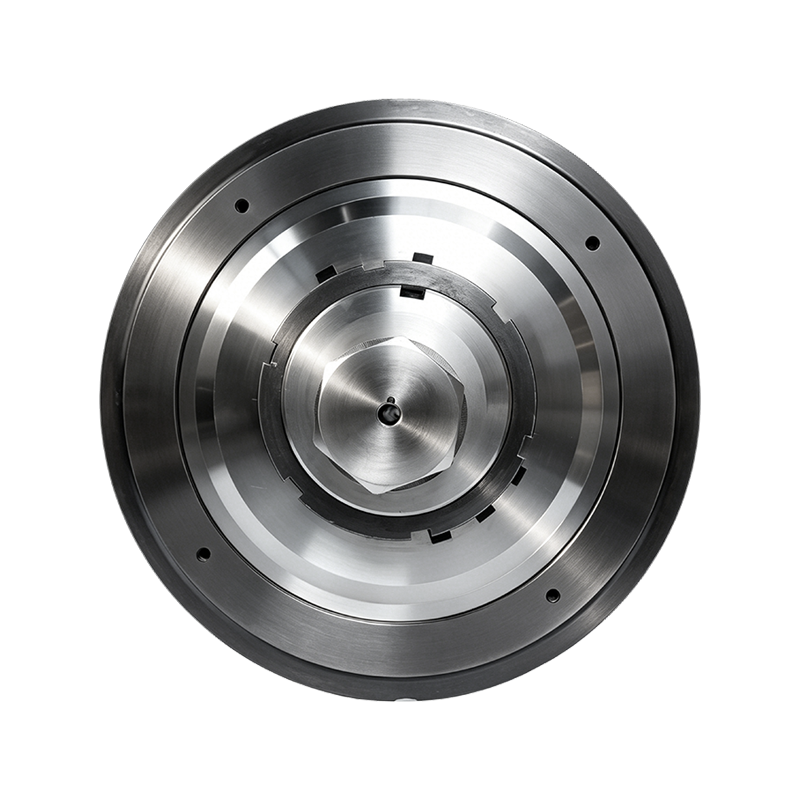
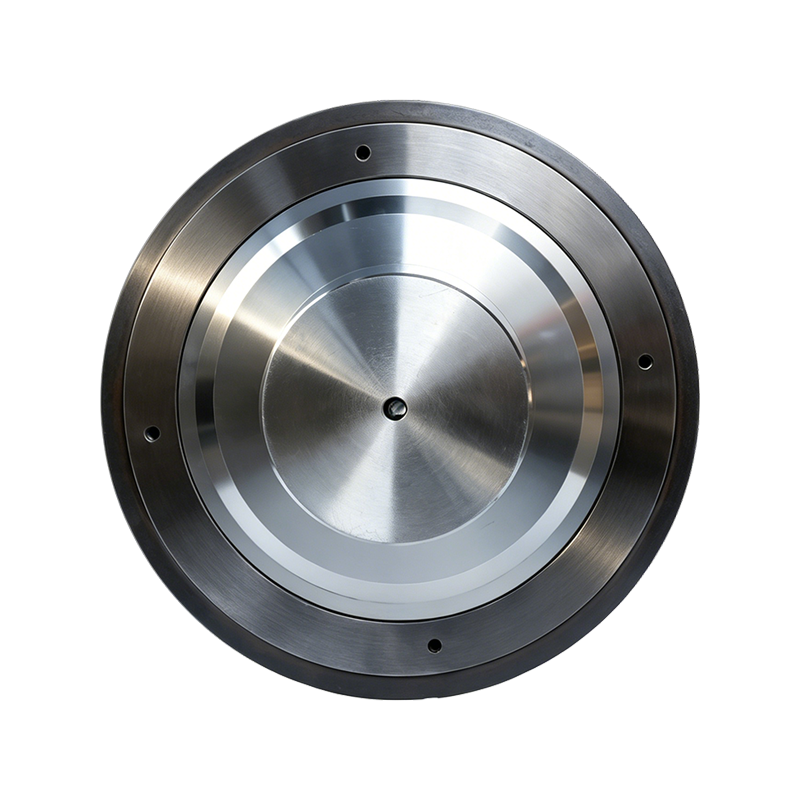
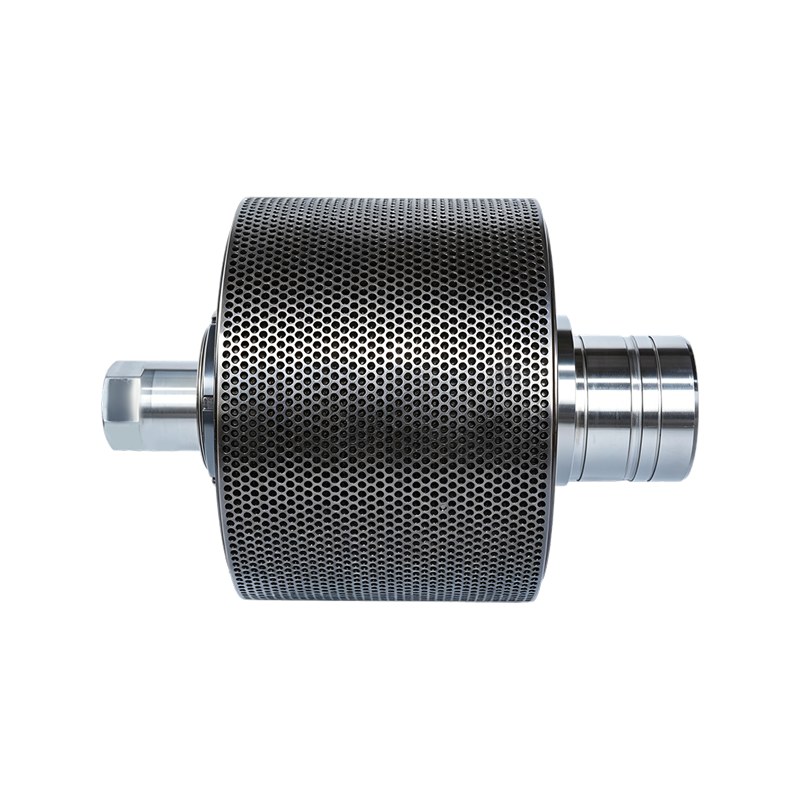
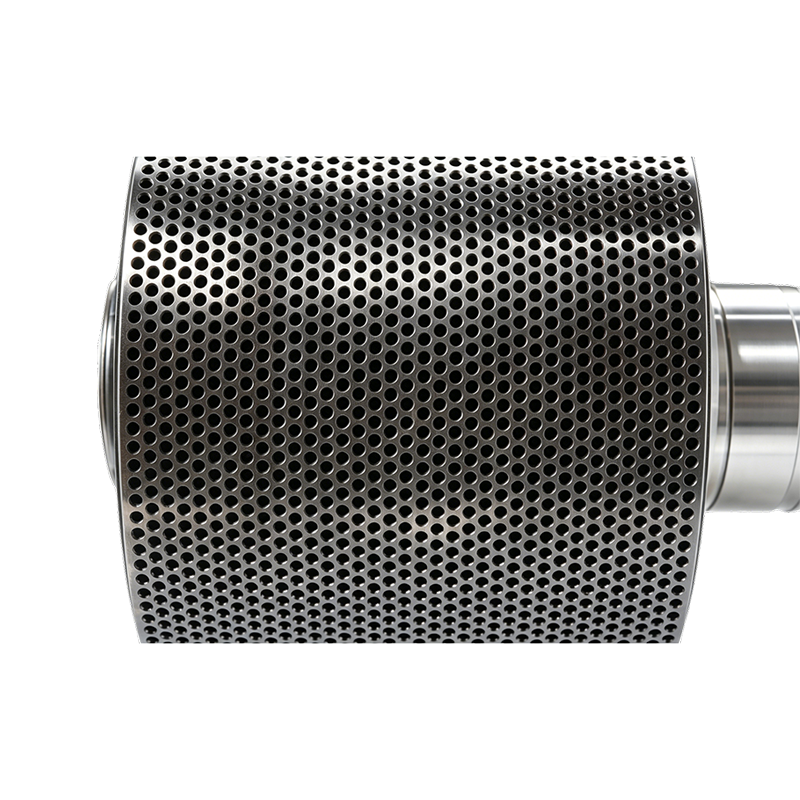
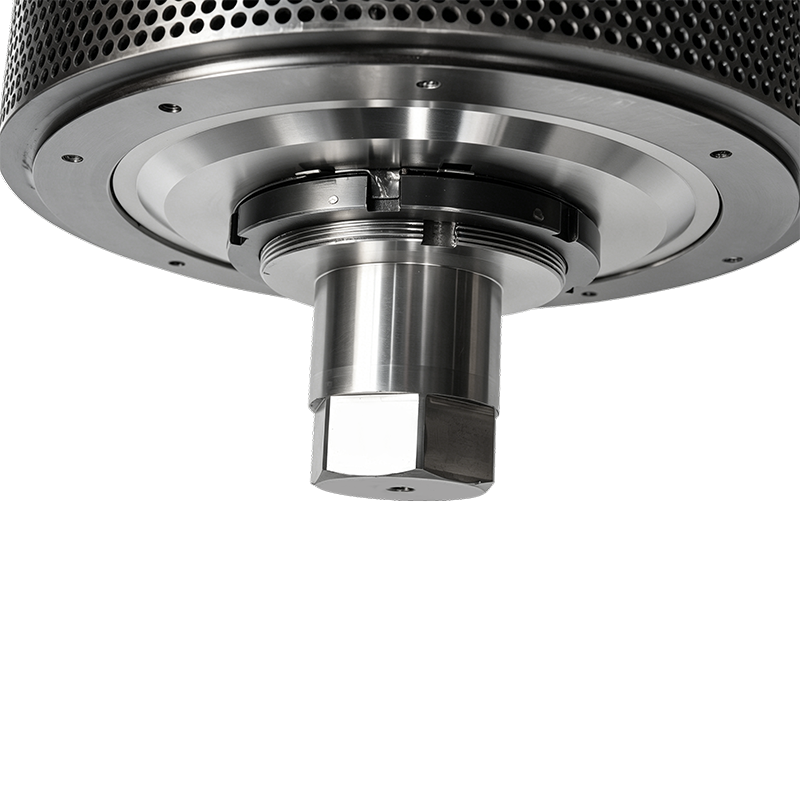
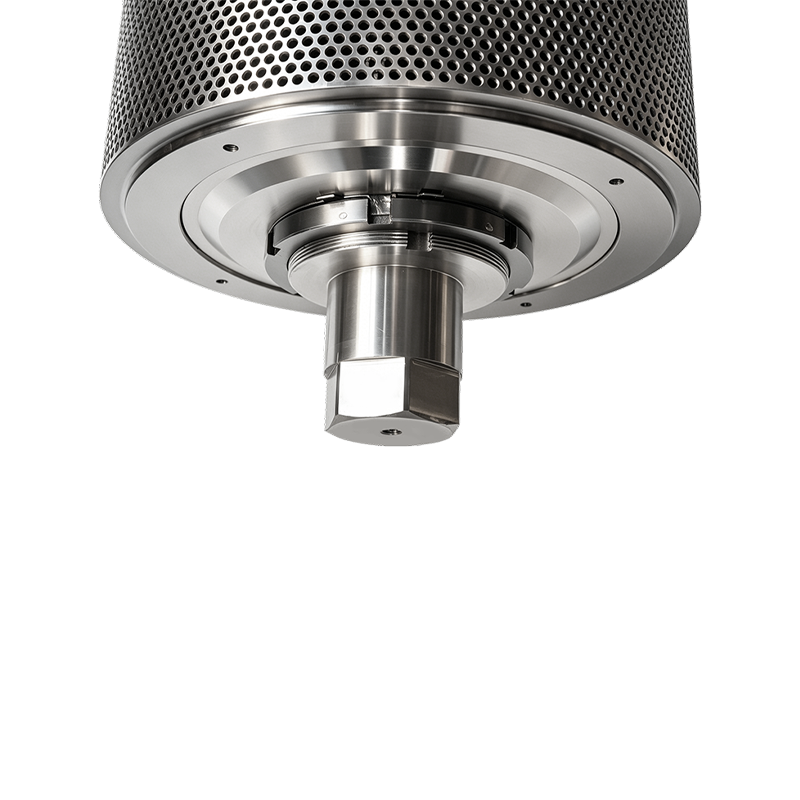
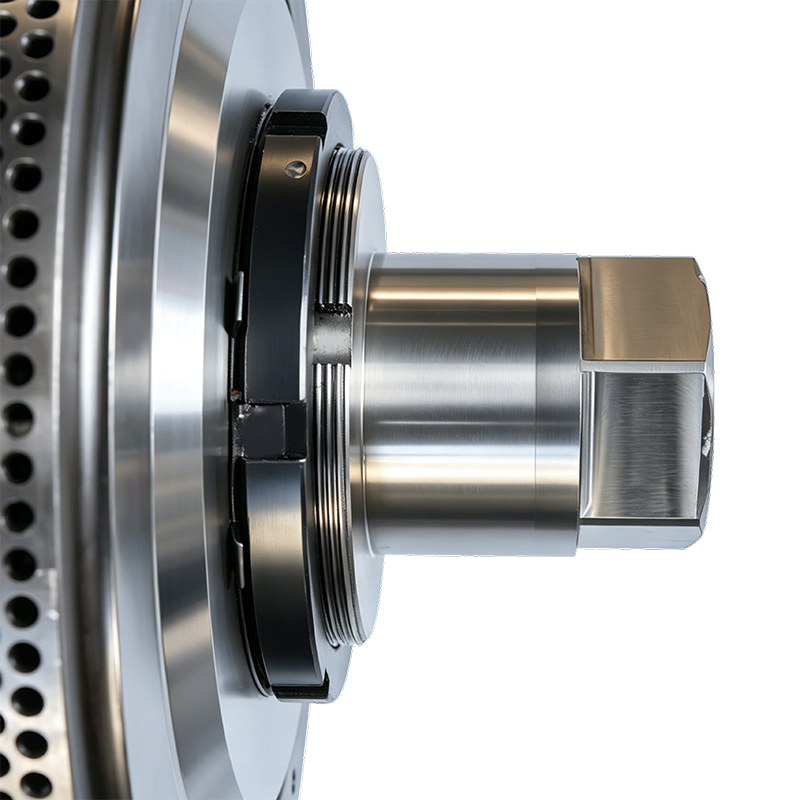
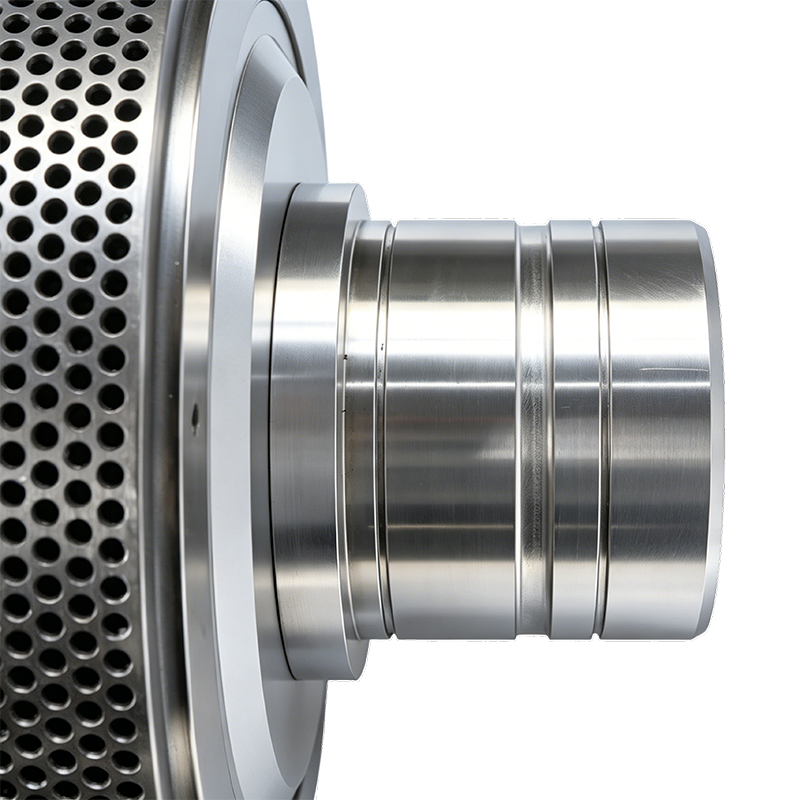
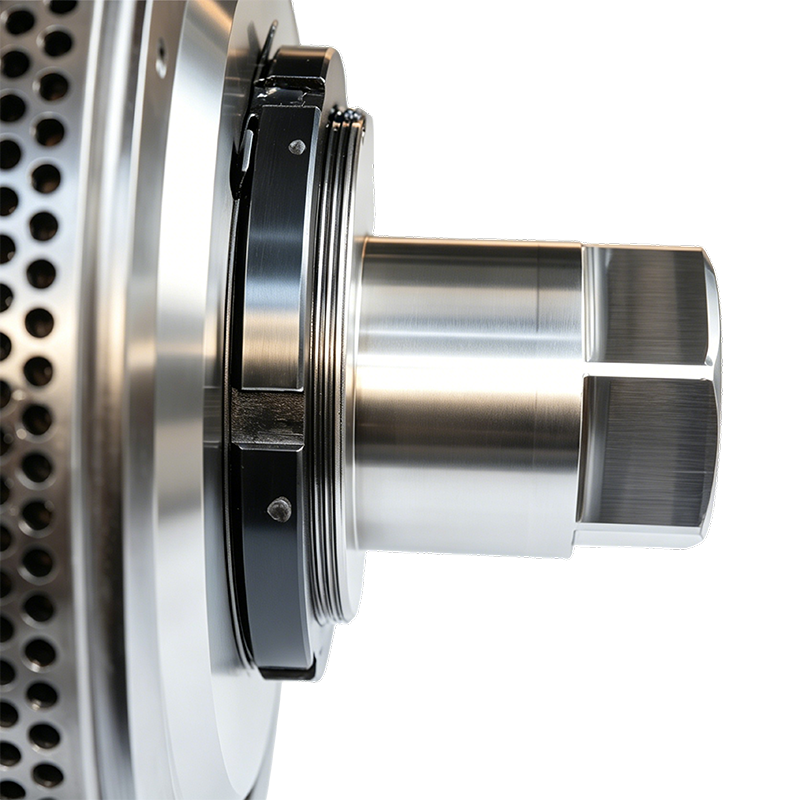
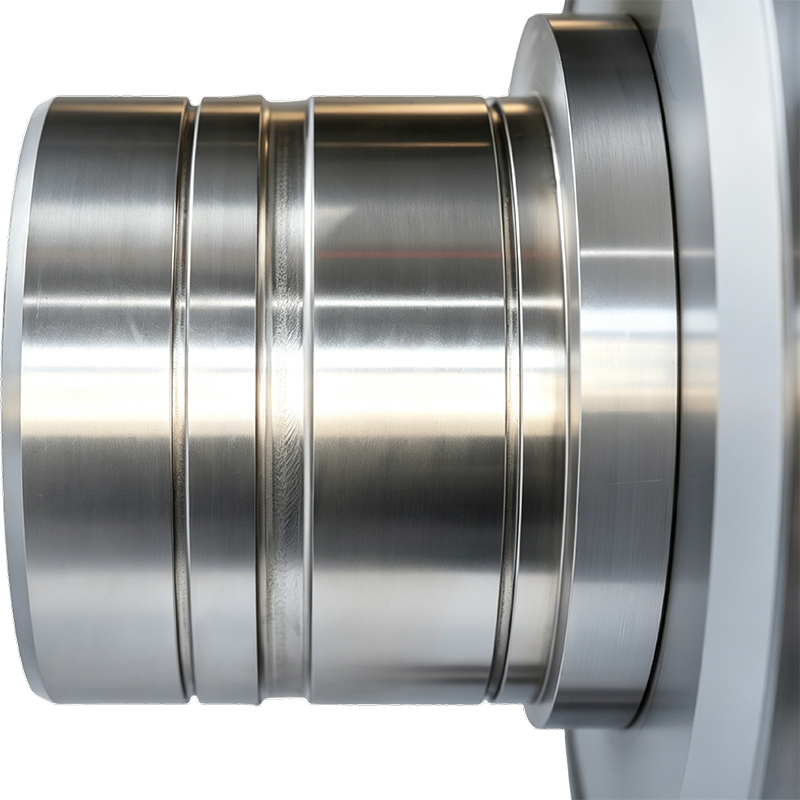
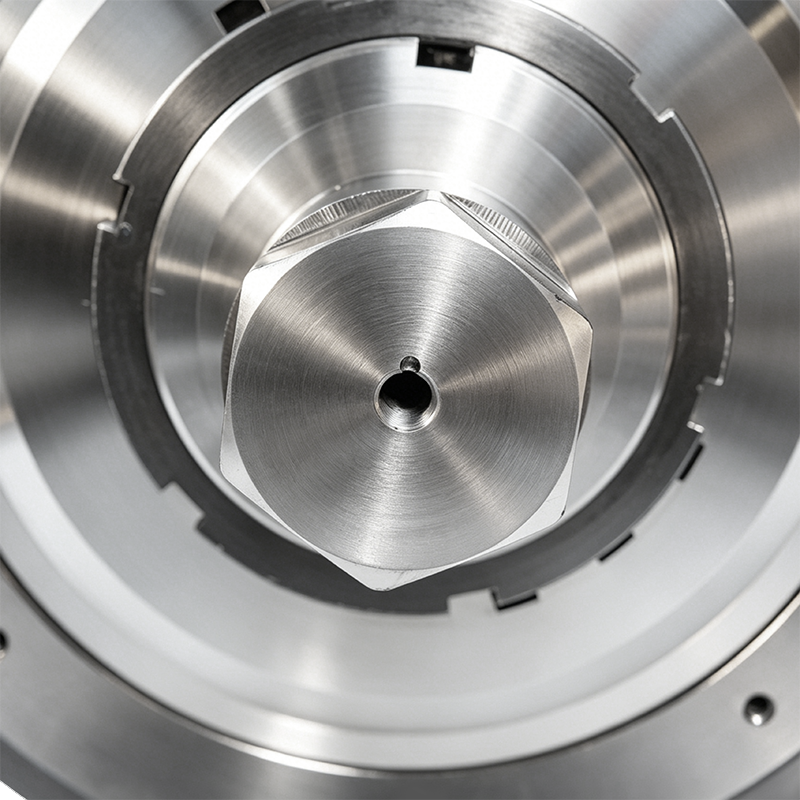 제품개요 이 제품은 중장비 기계, 유압 시스템 및 변속기 장치용으로 특별히 설계된 정밀 가공된 45# 스틸 글랜드(베어링 커버/씰 캡)입니다. 엄격한 CNC 터...세부정보 보기
-
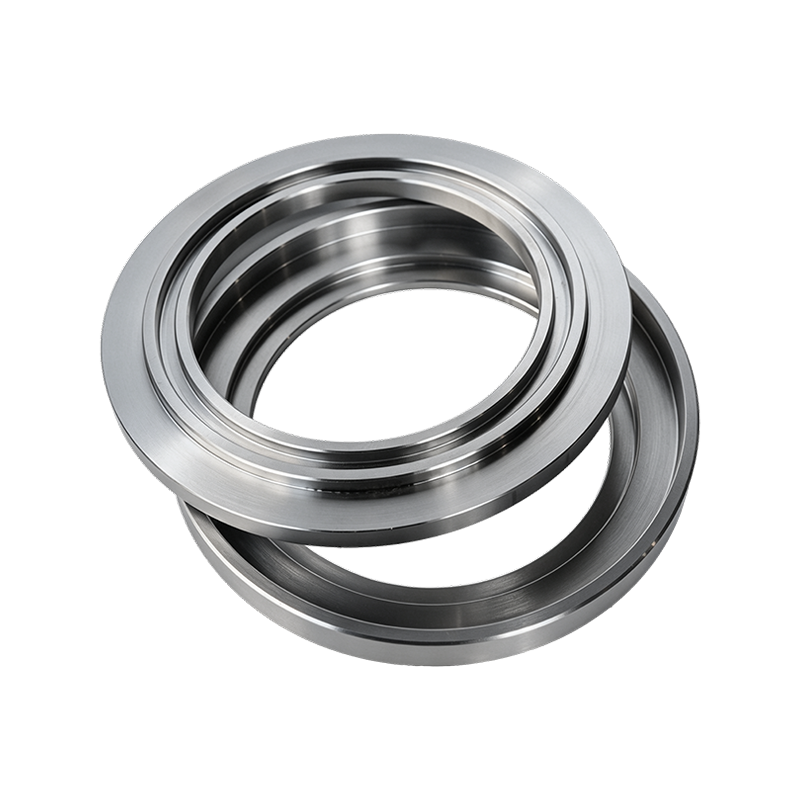
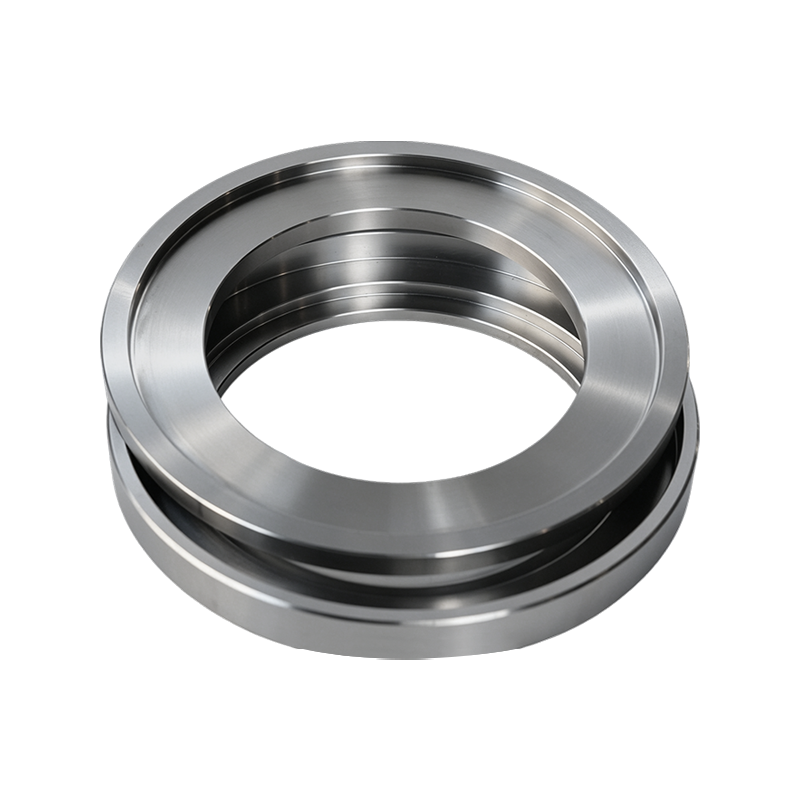
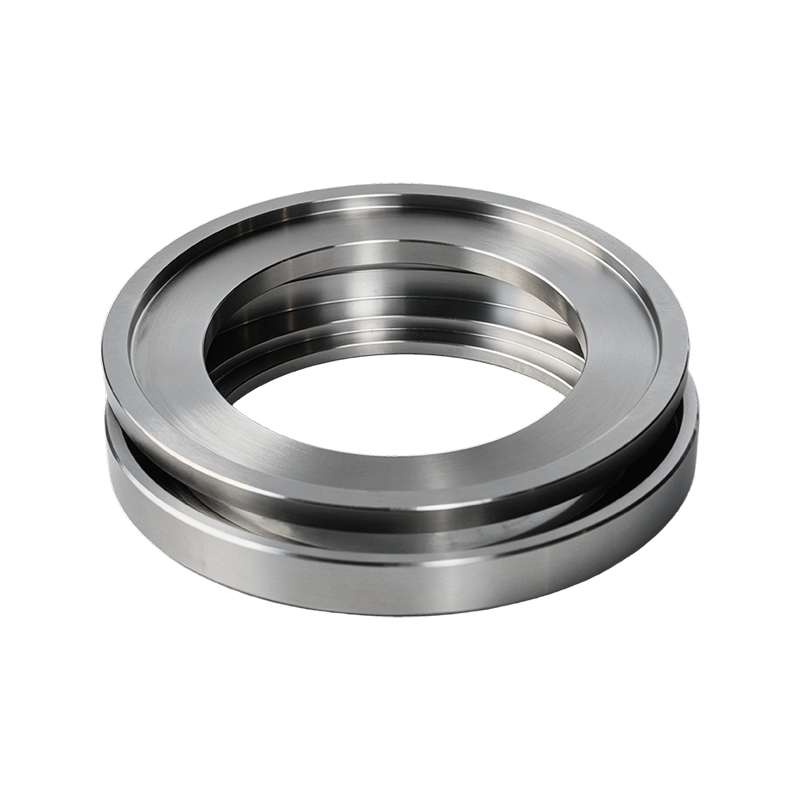
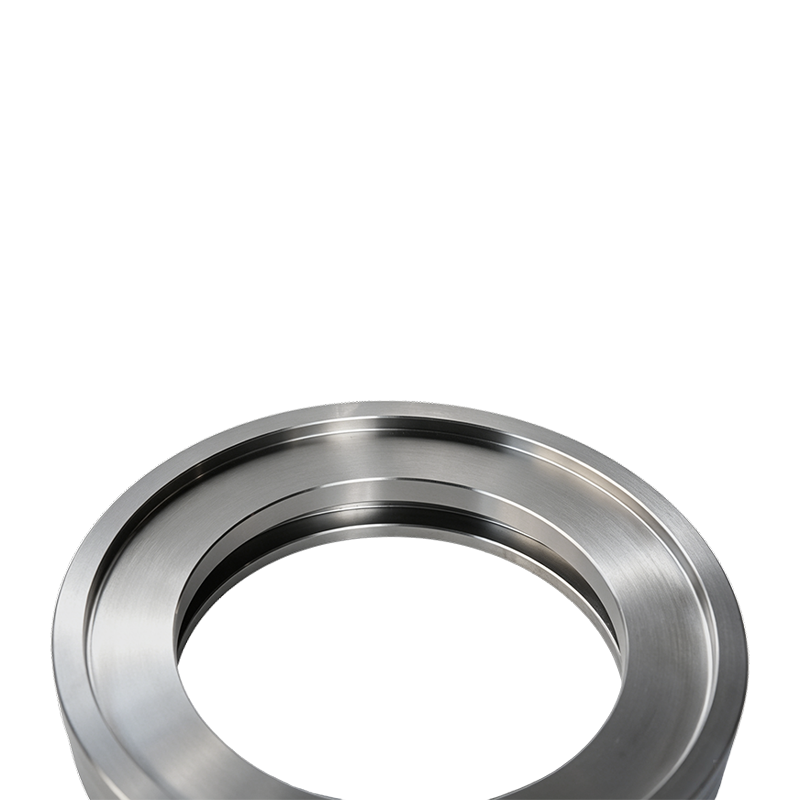
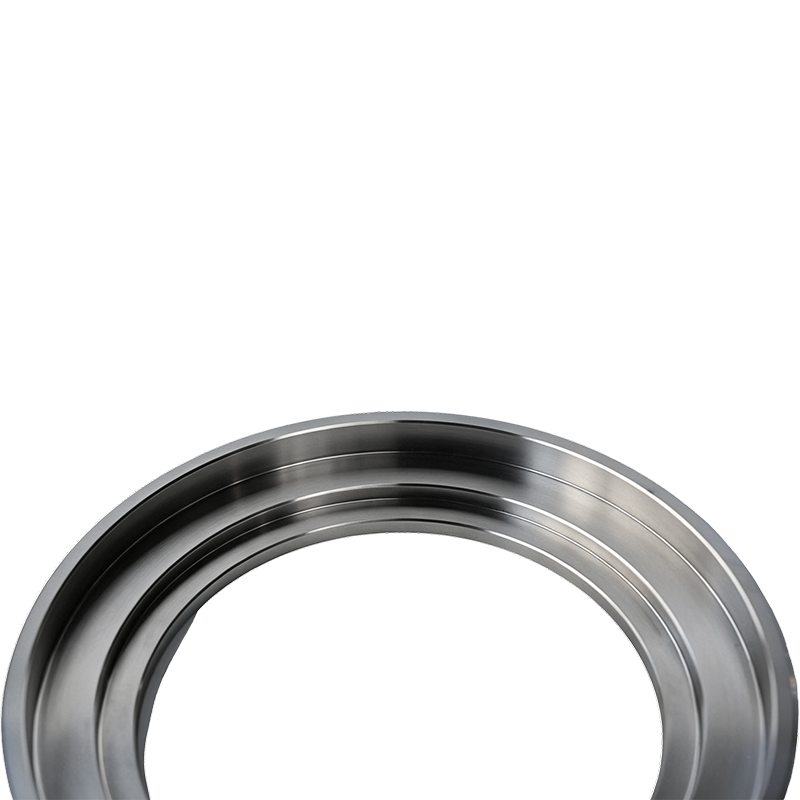
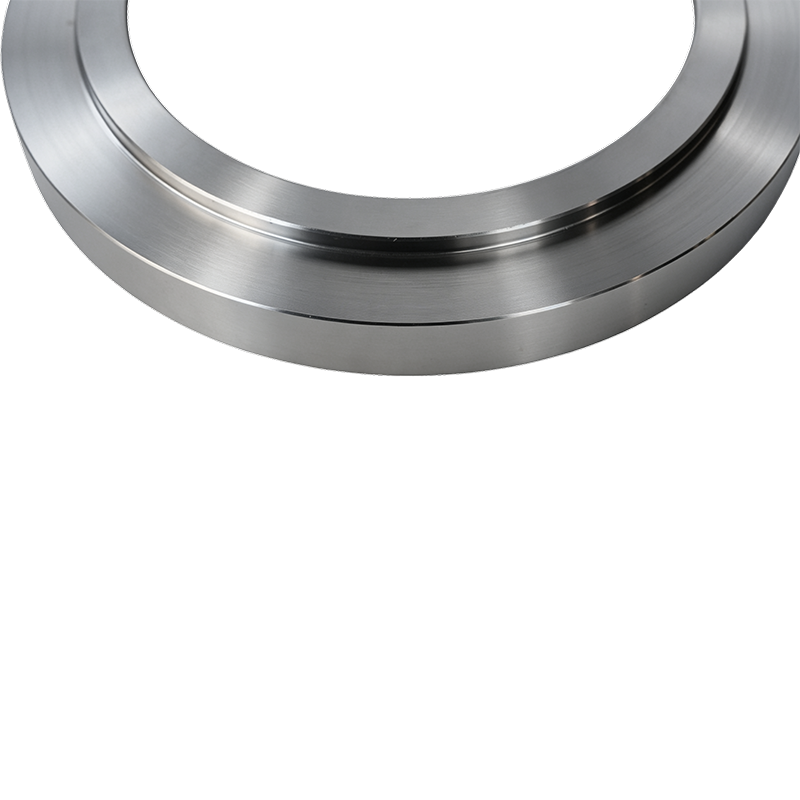
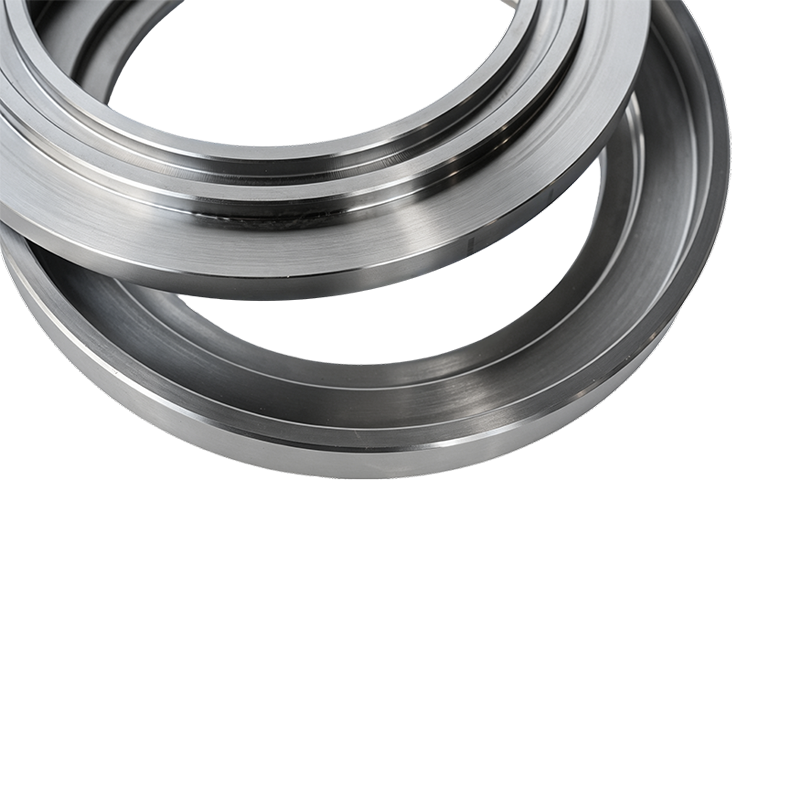 제품개요 45# 강철 오일 슬링어(오일 디플렉터)는 회전 샤프트에 장착된 정밀 내부 부품입니다. 주요 기능은 원심력을 통해 크리핑 윤활유를 오일 저장소로 다시 ...세부정보 보기
-
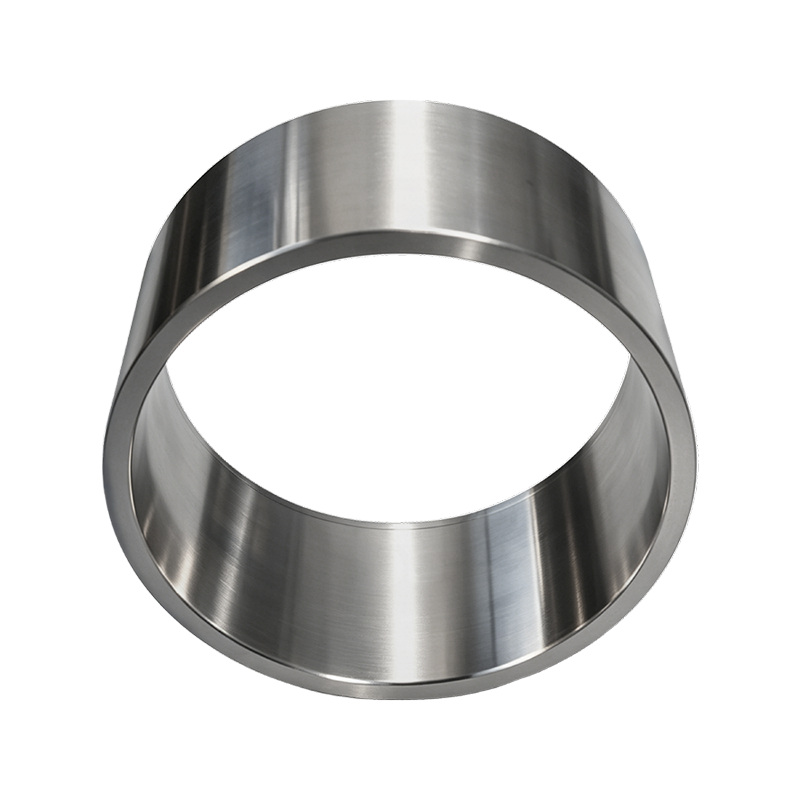
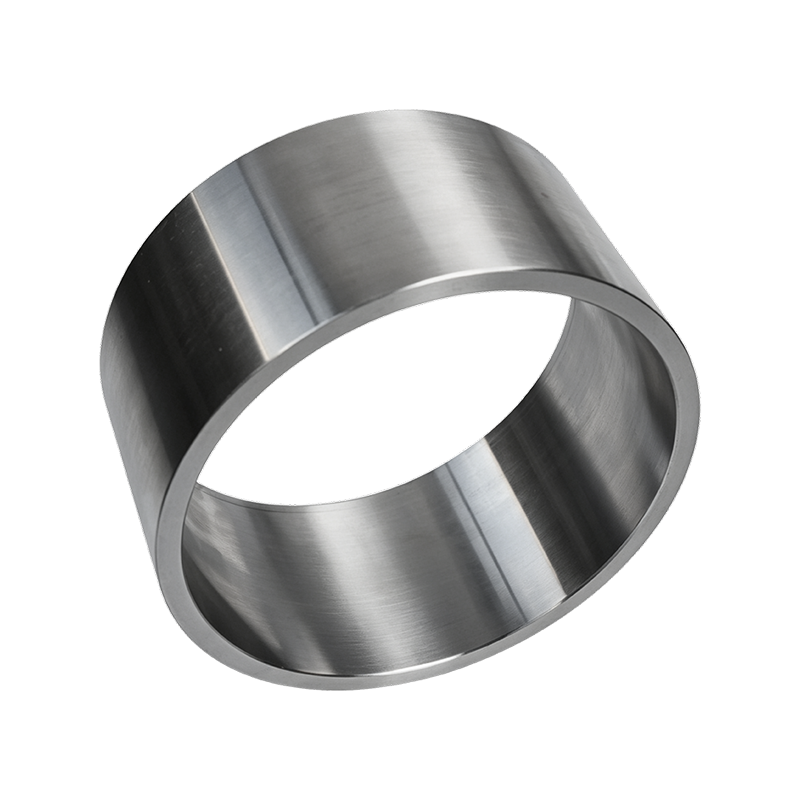
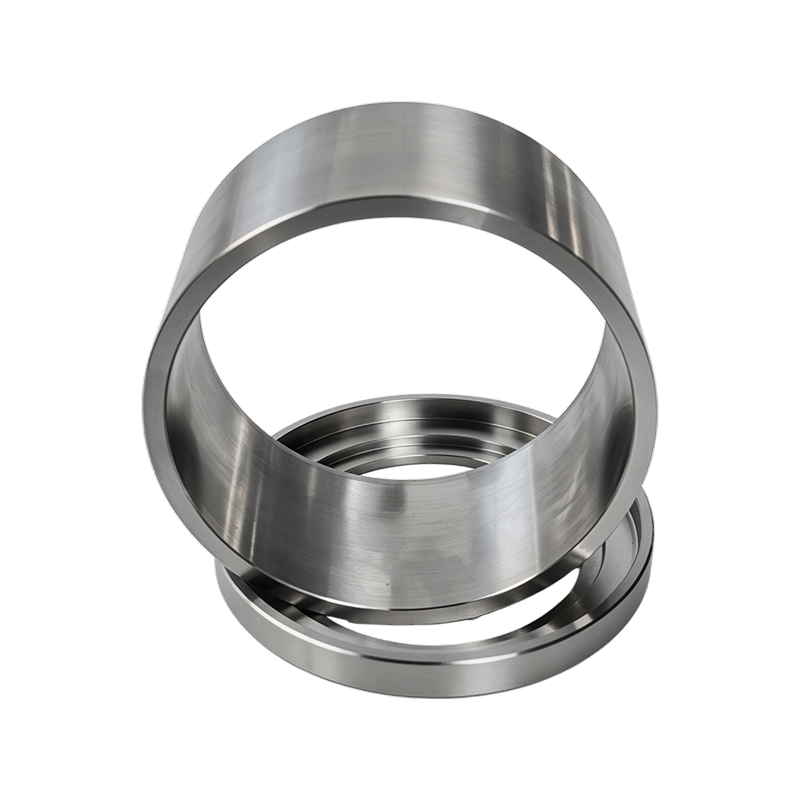
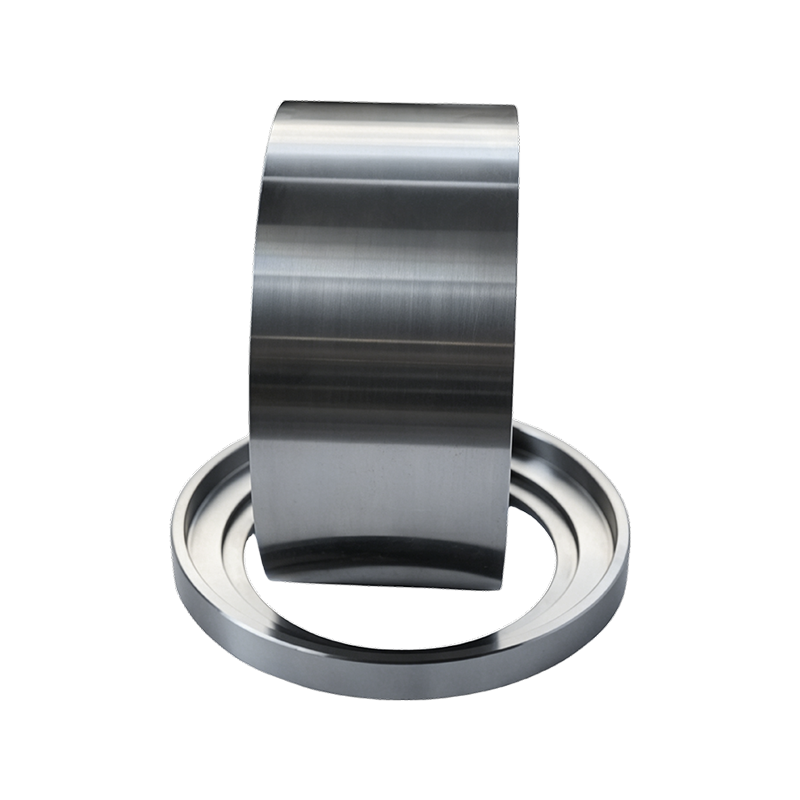 제품개요 45# 강철 정밀 스페이서(스페이서 링)는 기계 부품 사이의 간격을 조정하고 베어링이나 기어의 위치를 정확하게 지정하는 데 사용되는 중요한 내부 구성 ...세부정보 보기
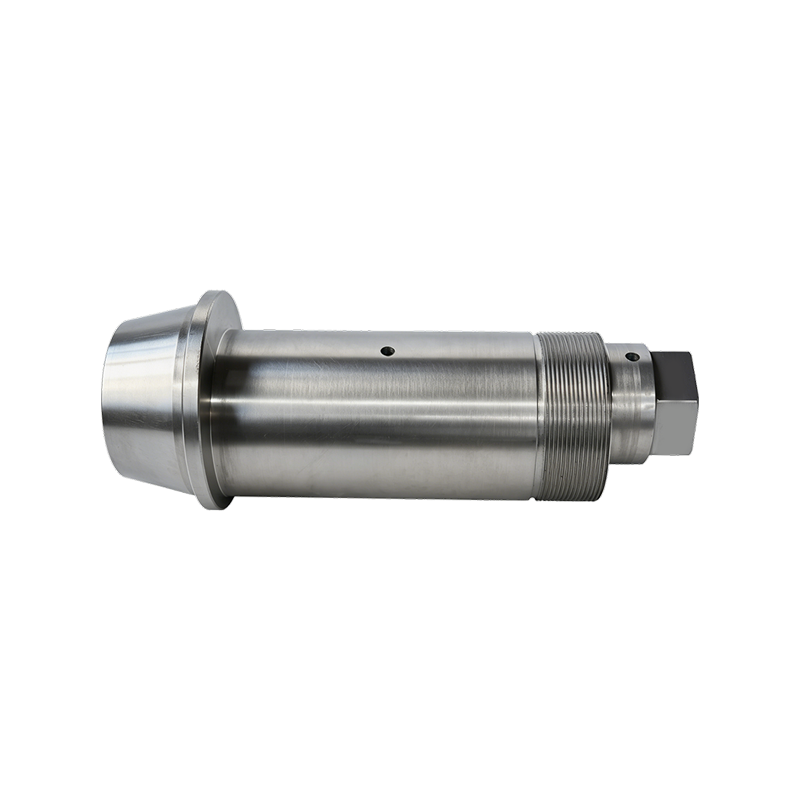
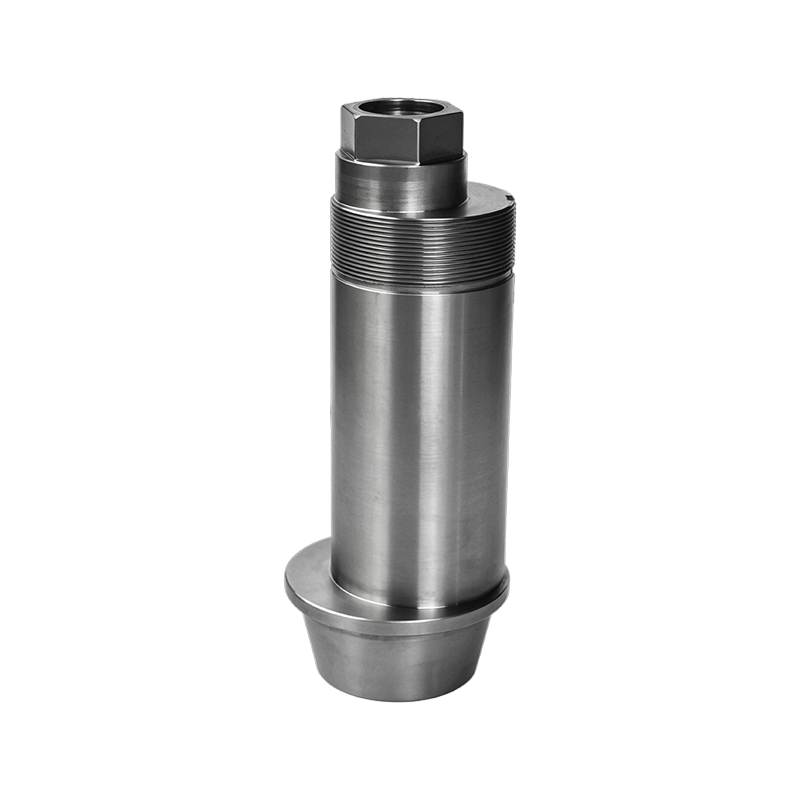
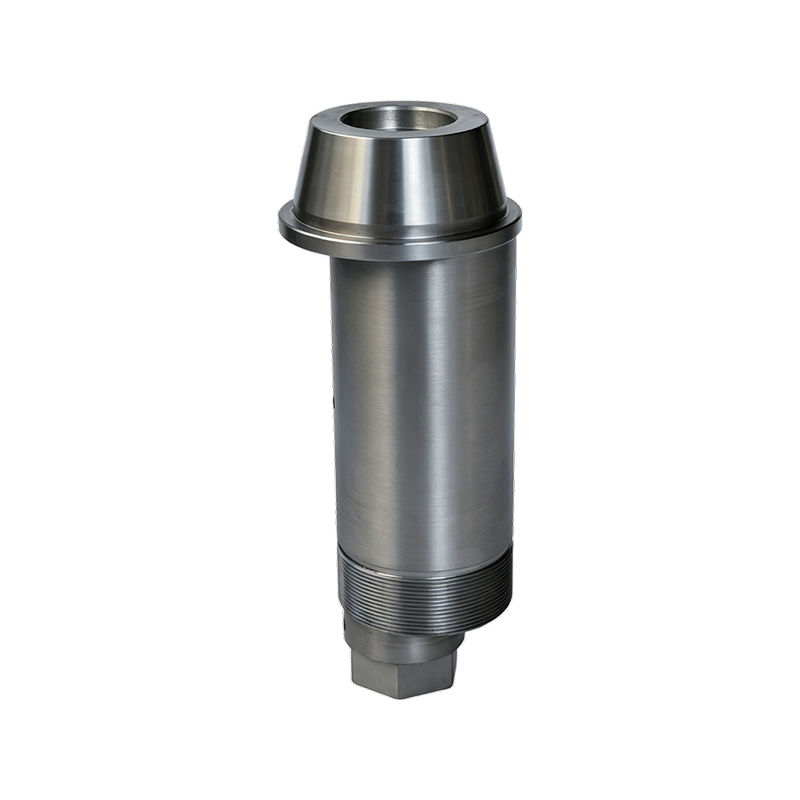
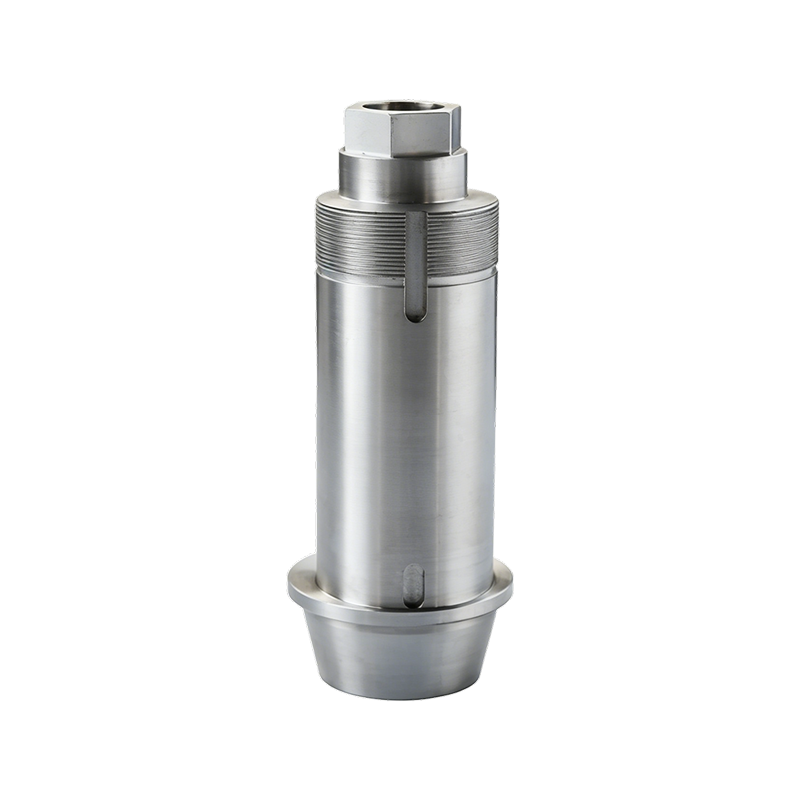
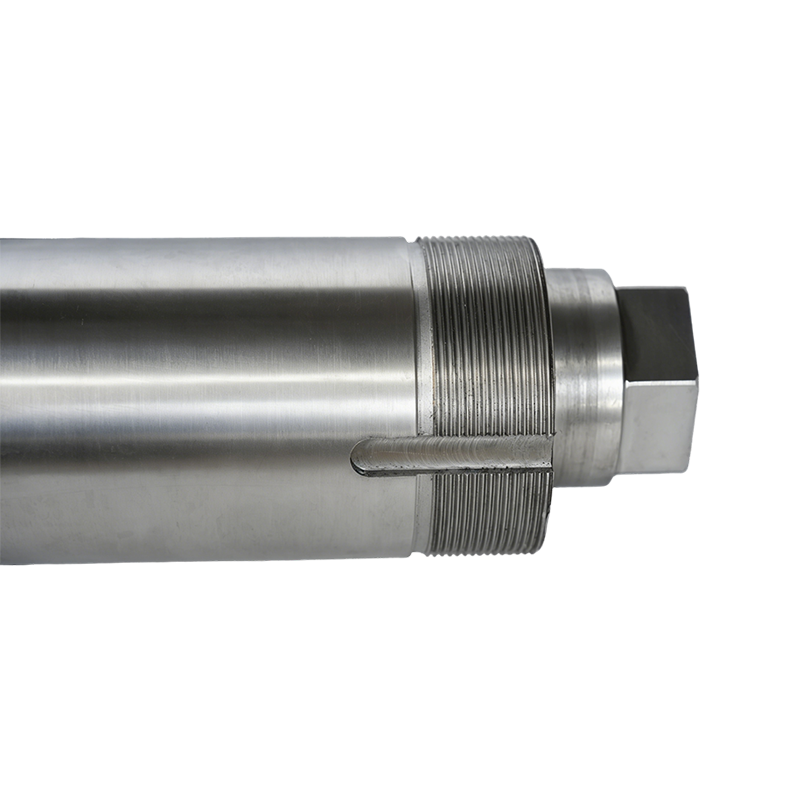
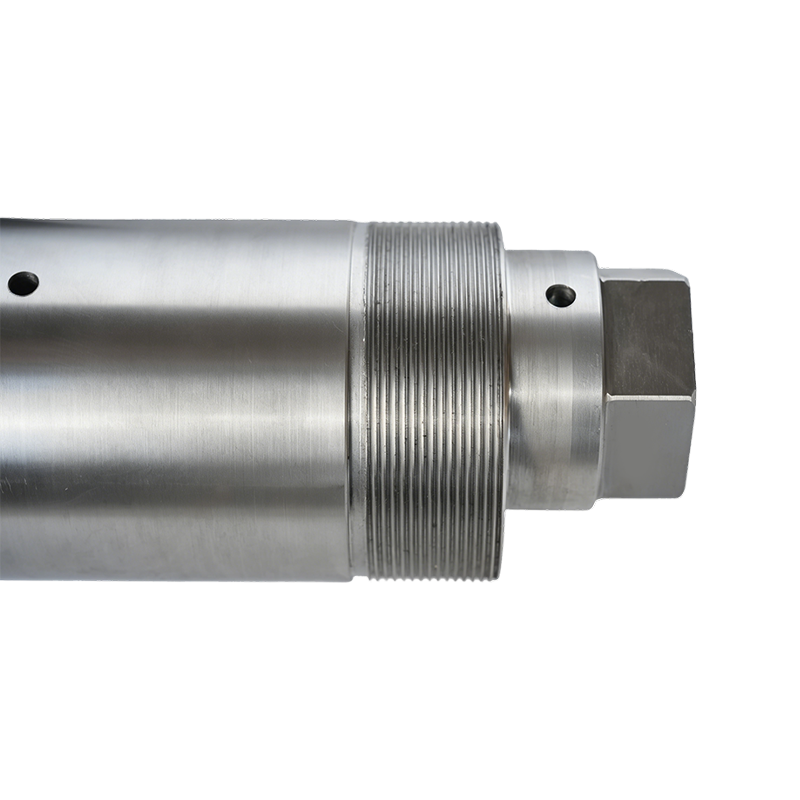
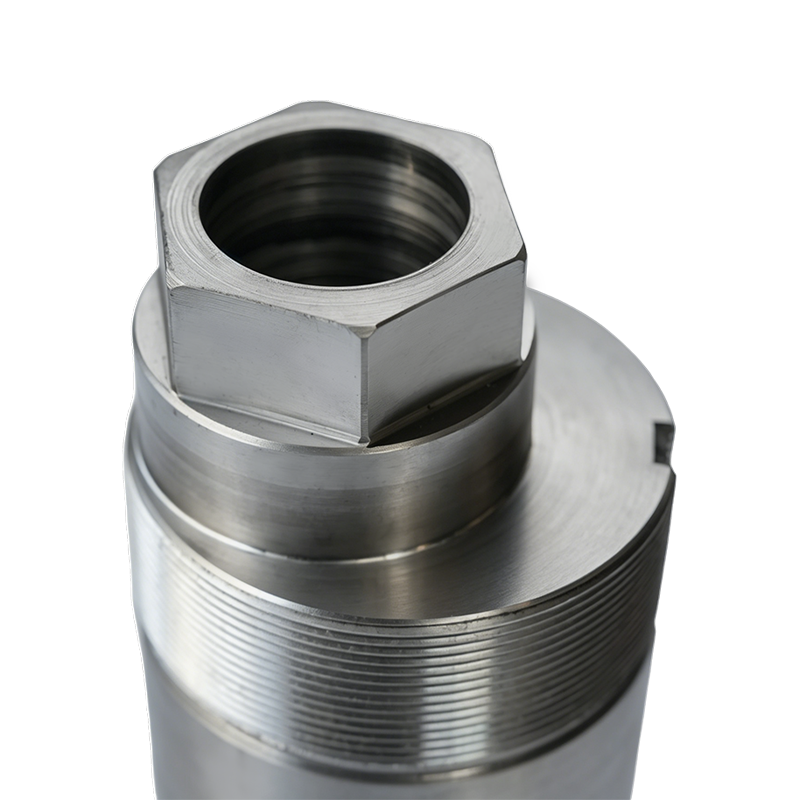
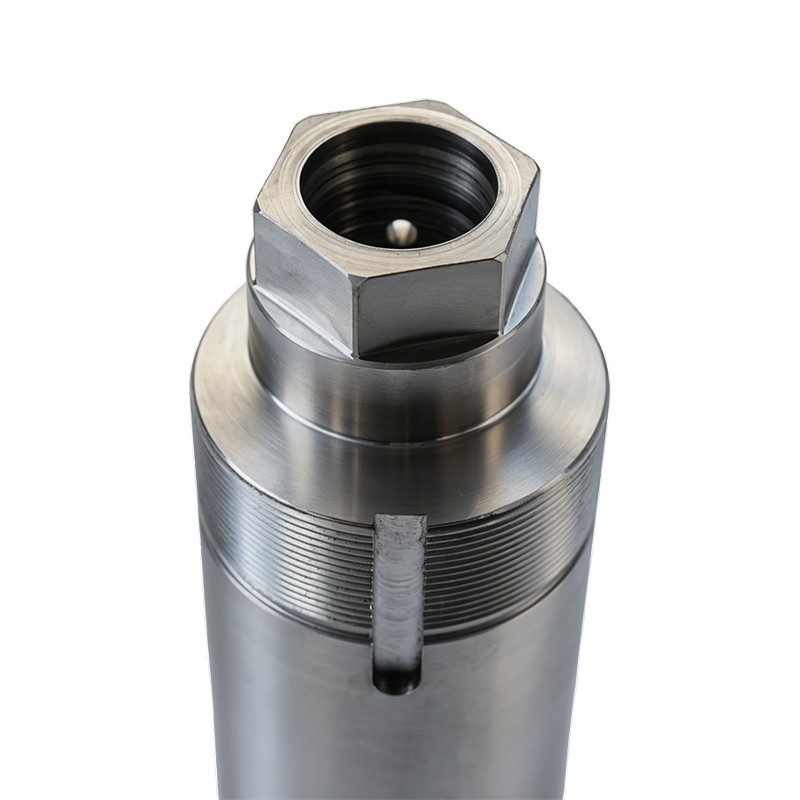
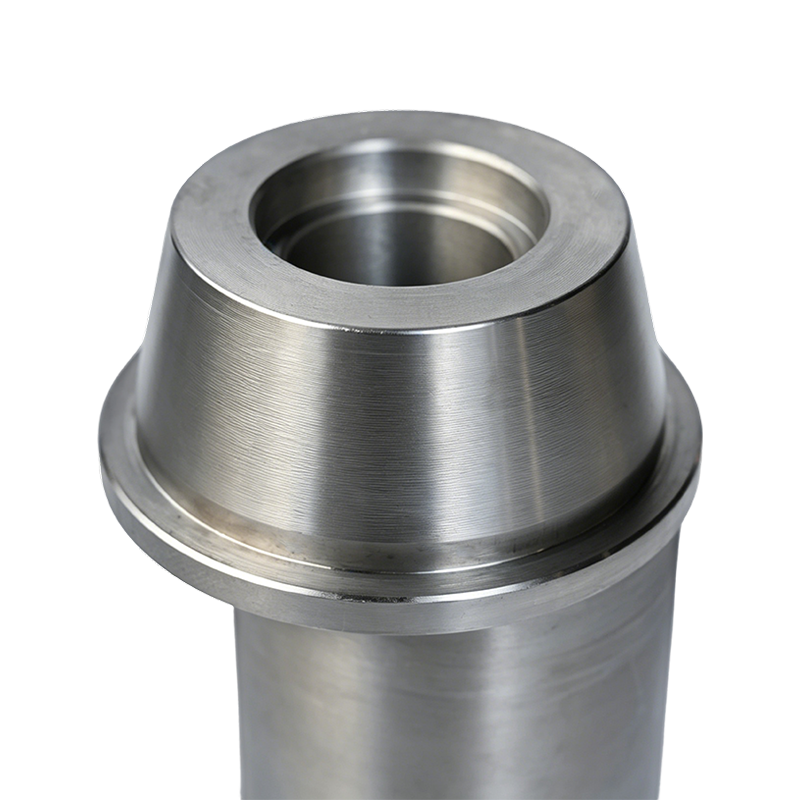
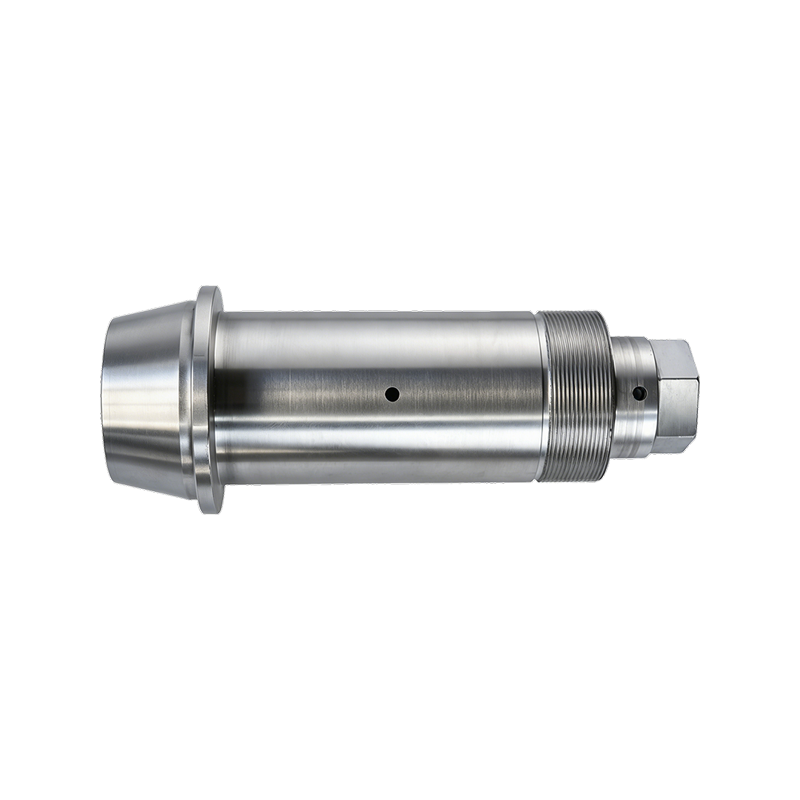
보조개가 있는 롤러 쉘
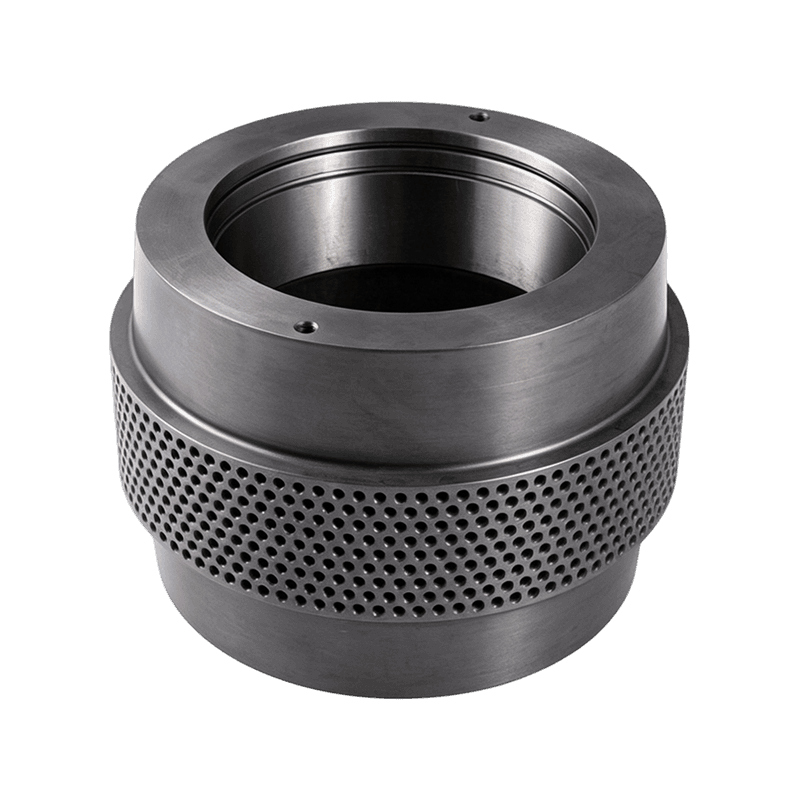
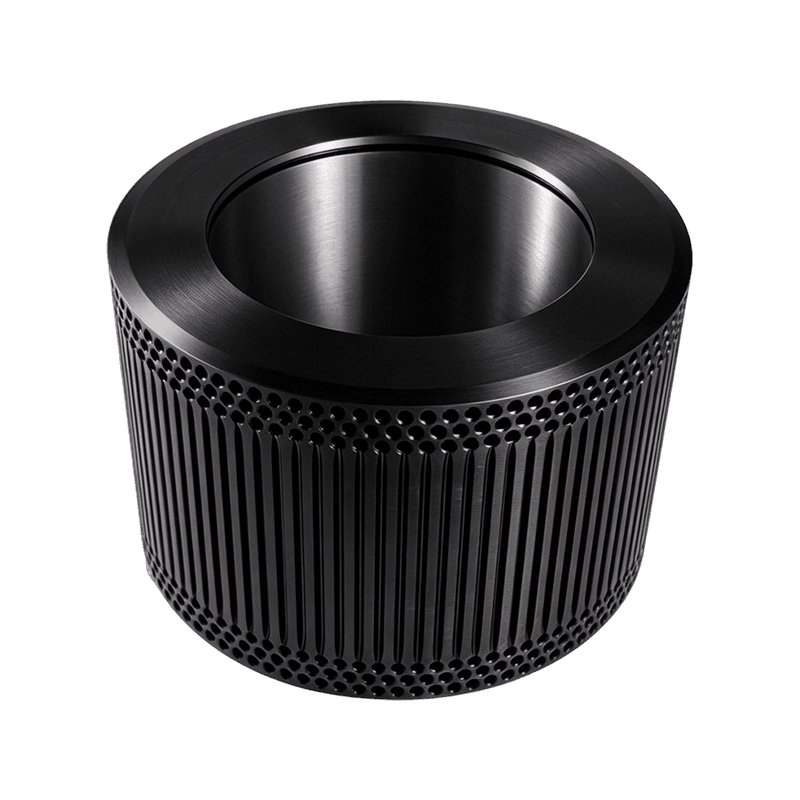
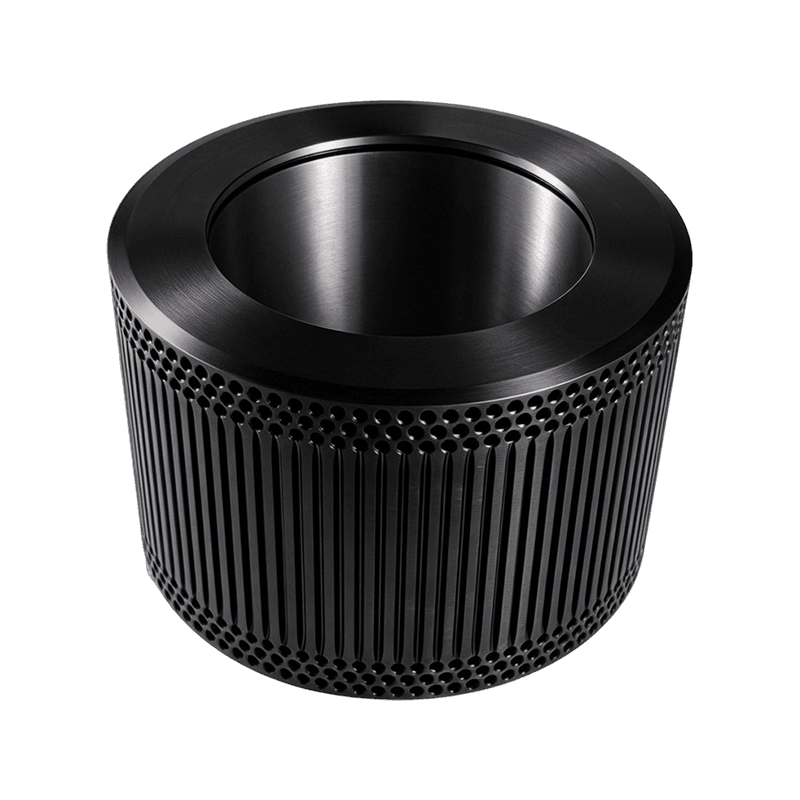
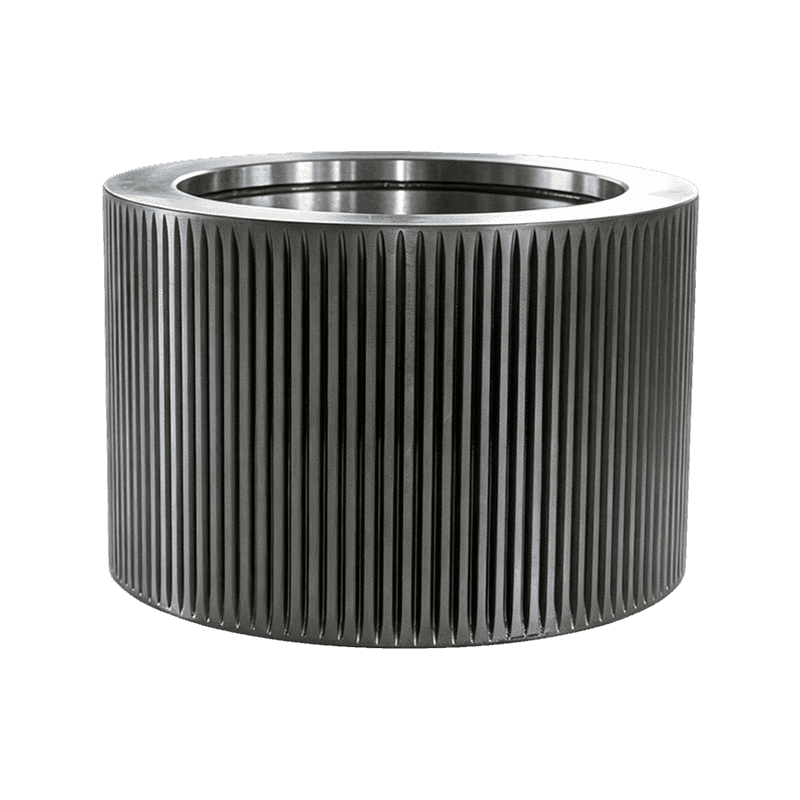
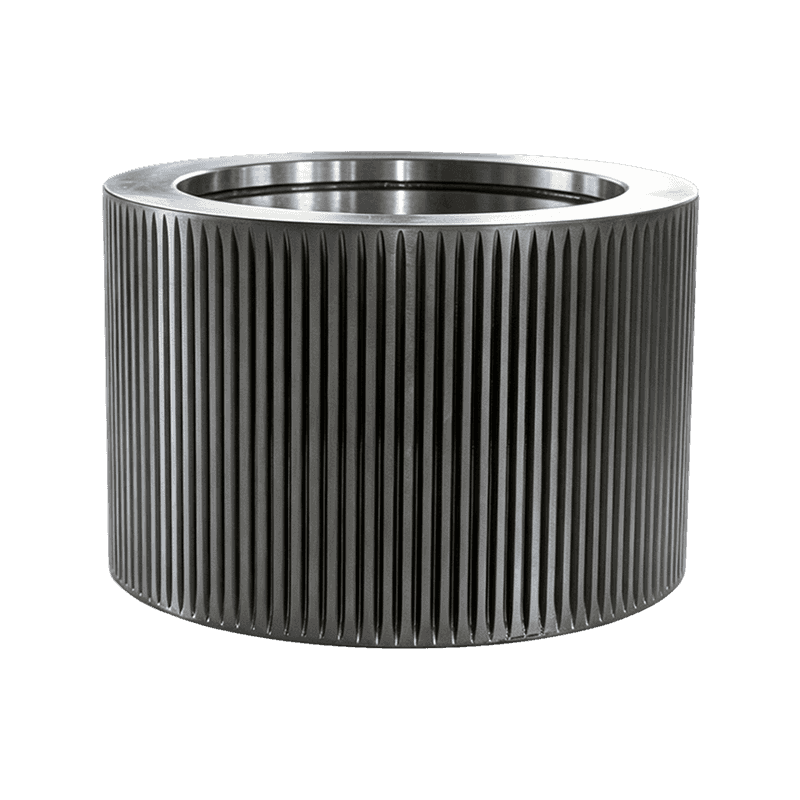
Anhui Jindingsheng Machinery Co., Ltd.는 산업용 펠릿 공장용 딤플 롤러 쉘을 제조합니다. 이러한 부품은 제어된 단조 및 열처리 공정을 통해 생산되며 치수 공차는 0.05mm 이내로 유지됩니다. 딤플이 있는 표면 형상은 롤러와 링 다이 사이의 마찰을 증가시켜 다양한 바이오매스 또는 사료 제제에서 일관된 재료 압축을 촉진하도록 설계되었습니다. 각 쉘은 고탄소강으로 가공되었으며 구조적 균일성을 보장하기 위해 다단계 경도 테스트를 거쳤습니다. 이 회사는 원자재 검사부터 완제품 포장까지 통합 생산 라인을 운영하여 전 세계 펠렛 공장 운영자에게 배치 추적성과 안정적인 공급이 가능합니다.
핵심 장점
- 균일한 딤플 패턴은 전체 롤러 폭에 걸쳐 일관된 재료 그립을 보장하여 압축 중 측면 미끄러짐을 줄입니다.
- 코어 경도 HRC 58 ~ 62 및 케이스 깊이 최소 2.5mm의 경화 구조로 연속 하중 하에서 마모에 대한 저항력 제공
- 섬유 길이 및 수분 변동성을 포함한 특정 원재료 특성에 맞게 0.8~2.0mm의 딤플 깊이와 간격을 맞춤 설정할 수 있습니다.
- 품질 보증을 위해 배치별로 치수 보고서와 경도 로그를 제공하여 철강 로트부터 최종 검사까지 완벽한 추적성을 제공합니다.
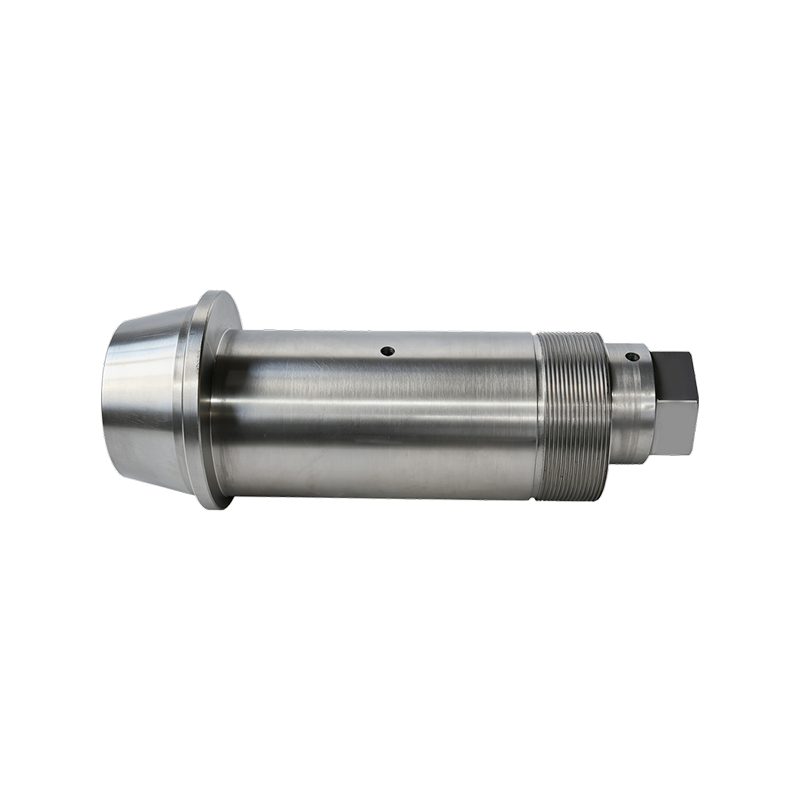
- 주요 펠릿 공장 브랜드와 호환됩니다. 샤프트 및 키 홈 치수는 수정 없이 기존 장비에 적용 가능
제품특성
| 소재 | 고탄소 크롬 베어링강 SAE 52100 또는 DIN 100Cr6, 입자 크기 ASTM 8~10 |
| 경도 HRC | 58 ~ 62 완전 경화, 케이스 전용은 아님 |
| 딤플 기하학 | 구형 압입, 깊이 0.8 ~ 2.0 mm, 피치 4 ~ 8 mm, 사용자 정의 가능 |
| 외경 범위 | 200mm ~ 600mm, 요청 시 다른 치수 |
| 표면 마무리 | 저널 영역에서 0.8 마이크로미터 이하의 Ra; 거칠기가 제어된 단조된 딤플 페이스 |
| 균형 등급 | 최대 450RPM의 쉘 회전을 위한 ISO 1940당 G 6.3 |
응용 시나리오
- 섬유질 재료의 탄성변형을 극복하기 위해 높은 마찰력이 필요한 나무칩, 짚, 해바라기 껍질, 야자껍질 등의 바이오매스 펠릿 생산
- 다양한 수분 수준과 오일 함량 하에서 처리량을 유지하기 위한 옥수수, 대두박, 알팔파 및 복합 사료용 동물 사료 펠렛화
- 미끄럼 방지 롤러 표면이 다이 막힘을 줄이고 습도가 높은 환경에서 과립 균일성을 향상시키는 비료 과립화 라인
- CPM, Andritz, Buhler 및 기타 일반 브랜드의 기존 펠렛 밀을 교체 가능한 샤프트 장착 구성으로 개조
가공 및 품질 관리
- 원자재 검증: 각 강철 배치는 OES에 의한 화학 성분 분석 및 ASTM E45에 따른 청결도 등급을 거칩니다.
- 단조 공정: 섭씨 1050~1100도까지 가열된 빌렛, 4000T 프레스로 단조, 카바이드 네트워크 형성을 방지하기 위해 냉각 제어
- 열처리: 섭씨 830~850도에서 오스테나이트화하고 오일 담금질한 후 섭씨 180~220도에서 뜨임 처리하여 5% 미만의 안정적인 잔류 오스테나이트를 달성합니다.
- 공정 중 검사: OD, ID 및 키홈에 대한 100% 치수 검사; Rockwell 스케일을 사용하여 조각당 경도 테스트; 자분을 통한 표면 균열 감지
설치 및 유지 관리 참고 사항
- 장착하기 전에 샤프트와 쉘 보어를 청소하여 잔해물을 제거하십시오. 향후 분해를 용이하게 하기 위해 키와 테이퍼 표면에 고착 방지 화합물을 바르십시오.
- 밀 모델에 지정된 값으로 고정 너트를 조이십시오. 지나치게 조이면 쉘 보어가 왜곡되고 다이와의 정렬에 영향을 줄 수 있습니다.
- 작동 첫 4시간 동안 롤러 쉘 온도를 모니터링합니다. 섭씨 85도 이상의 온도 상승은 간극이 부족하거나 예압이 과도함을 의미할 수 있습니다.
- 깊이 게이지를 사용하여 작동 시간 200시간마다 딤플 마모를 검사합니다. 다이 손상을 방지하기 위해 평균 딤플 깊이가 0.4mm 미만으로 떨어지면 교체 계획을 세웁니다.
자주 묻는 질문
딤플 롤러 쉘의 일반적인 사용 수명은 얼마나 됩니까?
서비스 수명은 공급원료 마모성, 수분 함량 및 작동 압력에 따라 800~2500시간 범위입니다. 딤플 마모 깊이를 정기적으로 검사하는 것이 좋습니다. 딤플 깊이가 0.4mm 미만으로 줄어들면 교체를 권장합니다.
다양한 재료에 맞게 딤플 패턴을 맞춤 설정할 수 있습니다.
그렇습니다. 딤플 깊이, 직경, 간격은 주문에 따라 조정됩니다. 짚과 같은 섬유질 재료의 경우 더 넓은 간격으로 1.6~2.0mm의 더 깊은 딤플이 지정되는 경우가 많습니다. 미세한 이송을 위해 패턴이 얕을수록 마모가 줄어듭니다.
각 배송에는 어떤 품질 문서가 제공됩니까?
각 배치에는 EN 10204 3.1에 따른 재료 테스트 인증서, 경도 검증 보고서, 치수 검사 시트 및 딤플 형상 측정이 포함됩니다. UT 또는 MT를 사용한 추가 비파괴 테스트를 준비할 수 있습니다.
설치 전 쉘을 어떻게 보관해야 합니까?
상대습도가 60% 이하인 건조하고 통풍이 잘되는 곳에 보관하십시오. 가공된 표면에는 방청유 코팅을 하십시오. 뒤틀림을 방지하려면 쉘 위에 무거운 물체를 쌓지 마십시오.
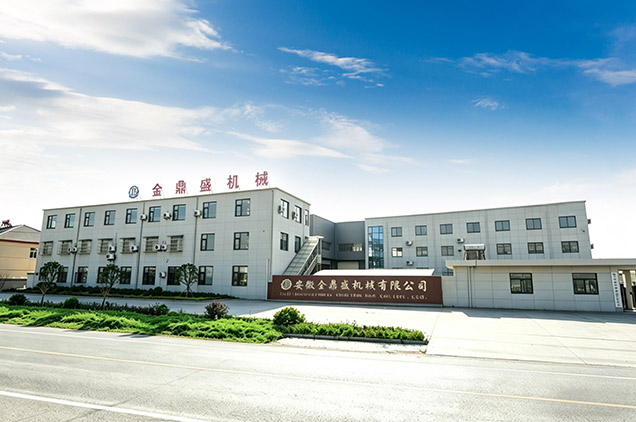
Anhui Jindingsheng Machinery Co., Ltd.
Anhui Jindingsheng Machinery Co., Ltd., located in the North District of Guangde City Economic Development Zone, Anhui Province, was established in 2022. The company covers an area of 14,509 square meters and has 97 employees. We are Custom 보조개가 있는 롤러 쉘 Supplier and China 보조개가 있는 롤러 쉘 Company, With advanced technology and manufacturing technology at home and abroad, it is at the world's leading level, and is an enterprise that pursues greatness and innovation.
이 회사는 과립기 링 다이, 롤러 및 관련 과립기 부품 서비스의 R&D 및 제조라는 핵심 사업에 중점을 두고 있습니다. 주요 제품 유형은 링 다이, 롤러 및 제립기 액세서리입니다. 그것은 중국에서 가장 진보된 장비와 보다 완벽한 서비스 기업을 보유하고 있습니다. 이 회사의 제품은 미국, 일본, 한국, 베트남, 프랑스, 방글라데시, 러시아, 인도, 필리핀 및 유럽 국가 등 많은 해외 국가로 수출됩니다. 원료부터 단조, 마감, 열처리까지 모든 공정을 엄격하게 관리하고 있습니다. 중국의 원스톱 서비스 센터 회사입니다.
Anhui Jindingsheng Machinery Co., Ltd.는 "정교함"이라는 생산 개념에 맞춰 안정적이고 신뢰할 수 있는 품질을 사용하여 장기적인 개발을 창출합니다.
Friends from all walks of life are welcome to visit, guide, and negotiate business.
메시지 피드백